


框架式火車輪鍛造成型液壓機(jī)鍛造輪坯金屬流動(dòng)分析
火車輪作為軌道交通裝備的核心承重部件,鍛件內(nèi)部組織致密程度、外形輪廓成型質(zhì)量,直接關(guān)系到軌道車輛運(yùn)行的安全性與使用壽命。在采用框架式火車輪鍛造成型液壓機(jī)開展輪坯熱模鍛加工時(shí),高溫坯料在外力作用下產(chǎn)生塑性變形,金屬流動(dòng)狀態(tài)決定了鍛件的成型飽滿度,也是產(chǎn)生折疊、充型不足、晶粒不均等鍛造缺陷的核心誘因。深入研究輪坯鍛造過程中的金屬填充規(guī)律,掌握缺陷控制手段,能夠充分發(fā)揮框架式液壓機(jī)高剛性、壓力穩(wěn)定的設(shè)備優(yōu)勢(shì),提升輕軌輪、礦用車輪坯的成品合格率。
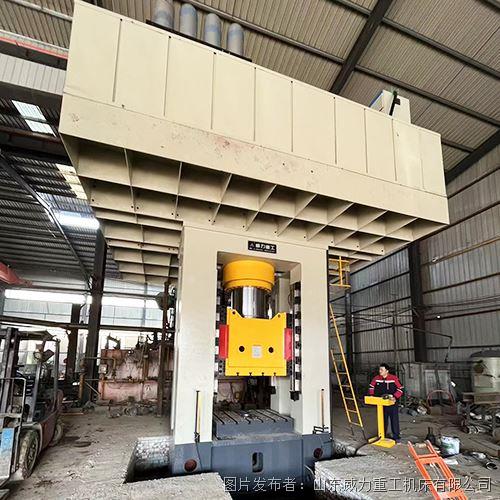
框架式液壓機(jī)采用閉式整體機(jī)身結(jié)構(gòu),整機(jī)剛性強(qiáng),鍛造過程機(jī)身彈性變形量小,滑塊運(yùn)行平穩(wěn),可持續(xù)輸出穩(wěn)定的壓制力,為金屬塑性流動(dòng)提供均勻的外力條件。與普通四柱液壓機(jī)相比,框架機(jī)身能夠抵御熱鍛帶來的側(cè)向載荷,保證壓力垂直作用于坯料,減少偏載造成的金屬單向竄動(dòng)。在輪坯鍛造的初始階段,坯料被放置于模具型腔中心,隨著滑塊下行,坯料首先發(fā)生鐓粗變形,表層金屬沿徑向向外流動(dòng),這個(gè)階段金屬流動(dòng)阻力較小,材料主要向型腔底部和輪緣位置填充。當(dāng)坯料接觸模具側(cè)壁后,流動(dòng)阻力快速上升,金屬開始沿著模具輪廓定向填充,逐步成型輪輻、輪轂等復(fù)雜結(jié)構(gòu)。如果壓力輸出不穩(wěn)定,就會(huì)出現(xiàn)金屬流動(dòng)快慢不均,局部型腔充型不飽滿的問題。
輪坯成型過程的金屬填充規(guī)律,受坯料加熱溫度、模具結(jié)構(gòu)、壓下速度、保壓時(shí)間多重因素共同影響。坯料加熱溫度過高,金屬塑性變強(qiáng),流動(dòng)容易失控,會(huì)產(chǎn)生金屬折疊;溫度偏低則材料變形抗力大,金屬難以充滿型腔,出現(xiàn)輪緣缺料。模具圓角、拔模斜度是引導(dǎo)金屬流動(dòng)的關(guān)鍵結(jié)構(gòu),圓角過小會(huì)大幅提升流動(dòng)阻力,金屬在轉(zhuǎn)角位置堆積形成折紋;合理的過渡圓角能夠引導(dǎo)金屬平穩(wěn)填充,避免材料匯聚疊加。框架式液壓機(jī)可對(duì)滑塊工進(jìn)速度進(jìn)行分段調(diào)節(jié),慢速工進(jìn)模式能夠控制金屬流動(dòng)速率,避免材料瞬間大量擠壓產(chǎn)生紊流;保壓階段持續(xù)穩(wěn)定的壓力,能夠讓金屬在型腔內(nèi)部充分蠕變填充,細(xì)化內(nèi)部晶粒,消除坯料內(nèi)部疏松孔洞。
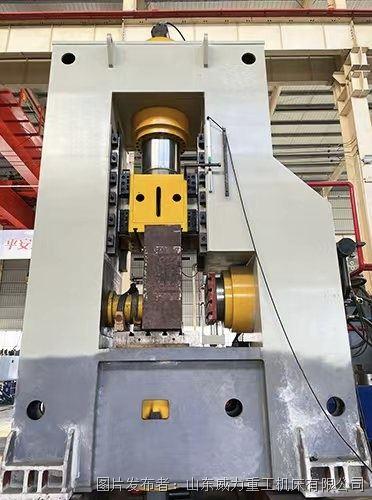
鍛造生產(chǎn)中常見的輪坯缺陷,大多和金屬流動(dòng)不合理相關(guān)。第一種是充型不足,主要原因是壓力儲(chǔ)備不足或者保壓時(shí)間短,金屬?zèng)]有充分流到輪緣邊角位置,輪廓不完整。第二種是金屬折疊,坯料兩部分金屬在流動(dòng)時(shí)交匯堆疊,在鍛件內(nèi)部形成縫隙,在后續(xù)使用過程容易萌生裂紋,大多是坯料擺放偏心、模具結(jié)構(gòu)不合理、壓下速度過快造成。第三種是晶粒組織不均勻,金屬流動(dòng)速度差異大,不同位置變形量不一致,導(dǎo)致鍛件不同區(qū)域力學(xué)性能差距明顯。針對(duì)這類缺陷,生產(chǎn)過程中可以依托框架式液壓機(jī)的壓力可調(diào)特性,優(yōu)化鍛造工藝參數(shù),同時(shí)改進(jìn)模具導(dǎo)流結(jié)構(gòu),引導(dǎo)金屬有序流動(dòng)。
在實(shí)際鍛造生產(chǎn)中,想要優(yōu)化金屬流動(dòng)、減少成型缺陷,需要設(shè)備、模具、工藝協(xié)同配合。坯料下料保證重量均勻,坯料放置保證對(duì)中,避免偏心加載;合理控制加熱區(qū)間,保證整體溫度均勻;借助框架式液壓機(jī)穩(wěn)定的壓力輸出,設(shè)置分段加壓,前期快速下行,接觸坯料后降低工進(jìn)速度,預(yù)留充足保壓時(shí)長(zhǎng)。同時(shí)優(yōu)化模具導(dǎo)流槽、過渡圓角,引導(dǎo)金屬按預(yù)定路徑填充。鍛造完成后及時(shí)取樣檢測(cè)鍛件外觀與內(nèi)部金相組織,根據(jù)檢測(cè)結(jié)果持續(xù)調(diào)整工藝參數(shù)。
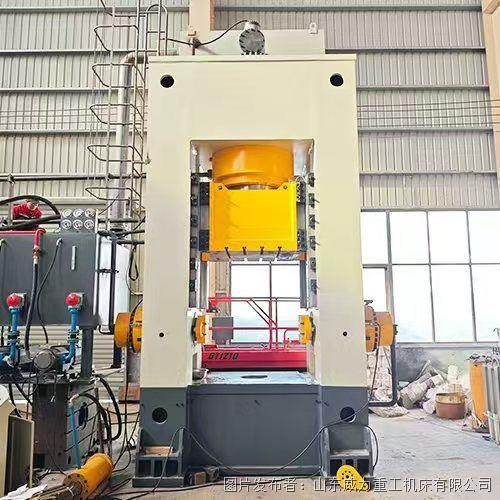
依托框架式火車輪鍛造成型液壓機(jī)穩(wěn)定的壓力輸出與高剛性機(jī)身,合理調(diào)控輪坯鍛造時(shí)的金屬流動(dòng),優(yōu)化型腔填充路徑,可以有效減少各類鍛造缺陷,提升火車輪坯鍛件組織均勻性,保證鍛件力學(xué)性能穩(wěn)定,降低后續(xù)加工報(bào)廢率,為軌道交通車輪批量鍛造生產(chǎn)提供可靠工藝支撐。


 投訴建議

提交
方形不銹鋼水箱板塊成型液壓機(jī)配套模具要求
框架式深腔擠壓成型液壓機(jī)四角八面導(dǎo)向結(jié)構(gòu)有哪些優(yōu)勢(shì)
厚合金鋼板卷圓成型液壓機(jī) 解決厚板材回彈成型難題
星形套冷擠壓成型液壓機(jī)壓力控制對(duì)鍛件成型質(zhì)量的影響
框架式溫鍛擠壓成型液壓機(jī)適用于哪些金屬鍛件加工