


方形不銹鋼水箱板塊成型液壓機配套模具要求
方形不銹鋼水箱板塊依靠液壓機一次完成鼓包、圓弧拉伸與四邊折邊成型,模具作為直接接觸板材的核心部件,其材料選擇、結構設計、加工精度會直接影響水箱板塊成型質量,控制板材回彈、減少拉裂缺陷,是水箱板生產的關鍵環節。不銹鋼材料本身具備加工硬化特性,在拉伸成型過程中,板材受壓力作用發生塑性變形,容易出現板面拉傷、邊緣起皺、圓弧回彈、折邊角度偏差等一系列問題。因此在配套液壓機選用模具時,需要結合不銹鋼板材的拉伸特性、板材厚度、生產批量以及液壓機的壓力、工作臺規格、滑塊行程等參數綜合考量,才能保障長期穩定生產。
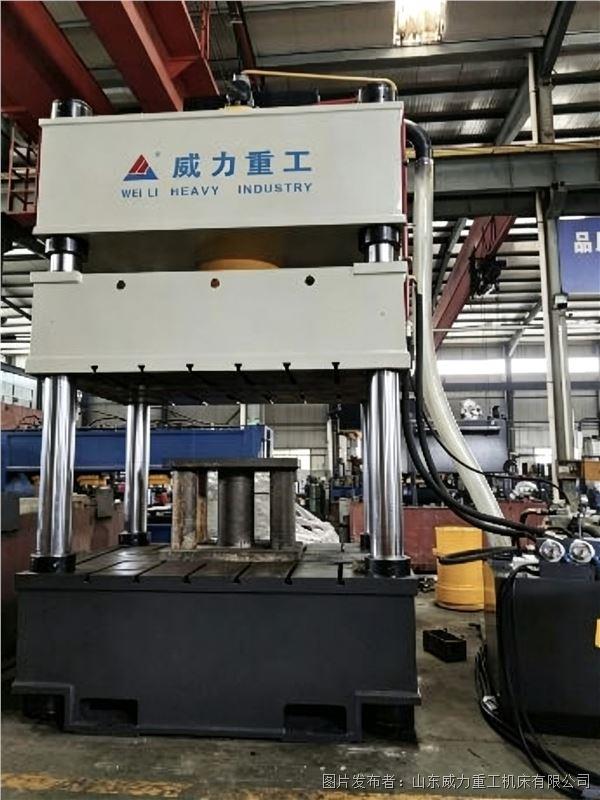
模具選材需要適配不銹鋼板材拉伸加工的工況。不銹鋼板材拉伸過程中,金屬流動會帶來較大摩擦力,模具表面長期承受摩擦、擠壓,容易出現磨損、劃傷,造成水箱板面產生劃痕,影響成品外觀與拼接密封效果。模具凸凹模主體常選用 Cr12MoV 模具鋼,該材料淬透性好、硬度高,耐磨性能強,具備良好的抗沖擊能力,適合大批量連續生產,是水箱拉伸模具的主流用材。對于產量不大、預算有限的生產線,也可選用 45 號鋼調質處理,經過表面淬火加工,適合小批量試產或者薄板材短期加工。模具成型工作面需要進行淬火、氮化等表面強化處理,提升表面硬度,降低板材拉伸時的摩擦系數,防止不銹鋼板材拉傷,延長模具使用壽命。同時模具原材料內部不能存在氣孔、裂紋、夾渣等缺陷,避免在持續高壓拉伸作業中發生崩模、開裂,引發設備安全事故。
模具結構設計要匹配水箱板鼓包、折邊一體成型工藝。整套模具分為凸模、凹模、壓邊圈三大部分,壓邊圈是拉伸成型的重要結構,壓制時壓住板材邊緣,防止拉伸過程中板材起皺。壓邊力需要和液壓機的壓力、保壓時間相互匹配,壓邊圈的平面度、平行度必須嚴格把控,壓邊面不能出現高低不平的情況,否則板材局部受力不均,會出現起皺、厚薄不均的現象。凸模輪廓按照水箱板圓弧弧度加工,保證成型后的球面圓弧順滑,凹模圓角半徑需要合理設計,圓角過小,板材流動阻力變大,容易造成板材拉伸撕裂;圓角過大則板材回彈量增加,板塊成型后弧度達不到標準,拼裝時縫隙變大。模具四邊折邊位置需要預留板材回彈補償量,提前根據不銹鋼板厚度測算回彈數值,在模具加工時做補償,減少成型后板塊變形,保障水箱板拼裝貼合度。模具整體尺寸要適配液壓機工作臺,預留 T 型槽安裝位置,方便使用螺栓固定在液壓機工作臺面上,模具中心需要和液壓機滑塊中心保持同軸,防止偏心受力造成滑塊偏載、模具磨損加快,同時避免液壓機機身承受額外側向力。模具還要預留排氣孔,拉伸過程中模腔內氣體可以順利排出,防止板材被氣壓頂起,出現鼓包凹陷缺陷。
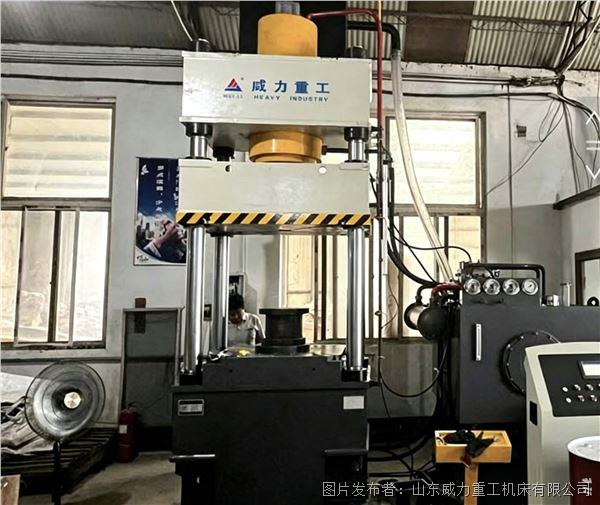
模具加工精度與裝配要求同樣不可忽視。凸凹模配合間隙要根據板材厚度設定,一般取板材厚度的 1.0 至 1.1 倍,間隙過大成型板料會出現鼓包塌陷、折邊不到位,間隙過小板材容易拉薄甚至斷裂。模具成型表面需要精細拋光,降低表面粗糙度,避免在不銹鋼板面留下劃痕,影響成品外觀。模具裝配完成后,凸模、凹模、壓邊圈之間保持平行,上下運動無卡滯現象。模具出廠前需要試模檢驗,使用同厚度不銹鋼板材試壓,檢查板塊圓弧、折邊尺寸,檢測板面是否存在拉傷、起皺,確認起皺、拉裂問題得到控制,調試合格后方可配套液壓機投入批量生產。試模階段還需要配合液壓機調試保壓時長,驗證模具在保壓狀態下板材回彈變化,記錄工藝參數,為后續批量生產提供參考。
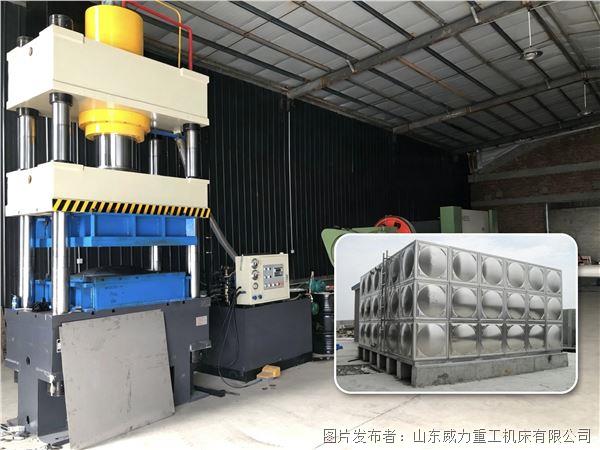
日常使用中,模具的維護保養也會影響生產穩定性與模具使用壽命。生產前清理模具工作面,涂抹專用不銹鋼拉伸潤滑油,減少板材和模具摩擦,降低板面劃傷概率;生產過程中定時檢查模具是否出現磨損、崩角、掉塊,發現細微劃痕及時修復拋光,避免缺陷持續擴大;生產結束后清理模腔殘留雜質,檢查冷卻油路是否通暢。長期停機需要做好防銹防護,涂抹防銹油,放置防塵遮蓋。合理選材、科學設計、保證加工精度的模具,能夠充分發揮液壓機的成型能力,穩定產出尺寸統一、密封性好的方形不銹鋼水箱板塊,降低產品次品率,減少生產原料浪費,提升水箱板生產線整體生產效率。


 投訴建議

提交
框架式深腔擠壓成型液壓機四角八面導向結構有哪些優勢
厚合金鋼板卷圓成型液壓機 解決厚板材回彈成型難題
星形套冷擠壓成型液壓機壓力控制對鍛件成型質量的影響
框架式溫鍛擠壓成型液壓機適用于哪些金屬鍛件加工
煙道彎頭拉伸成型液壓機模具更換與調試操作要點