


框架式深腔擠壓成型液壓機四角八面導向結構有哪些優勢
在金屬深腔冷擠壓、溫擠壓加工行業,長筒類、杯型類鍛件的成型質量,很大程度取決于液壓機滑塊運行的平穩度。深腔擠壓工藝加工時,金屬坯料在模具內部發生劇烈塑性流動,極易產生側向分力,給滑塊帶來偏心載荷。普通液壓機采用簡單雙導向結構,抗偏載能力偏弱,滑塊在擠壓過程容易發生微量傾斜,最終造成鍛件壁厚不均勻、模具磨損加劇,嚴重時直接導致模具崩損,增加企業生產成本。框架式深腔擠壓成型液壓機搭載的四角八面導向結構,就是針對深腔擠壓偏心受力問題設計的專用導向結構,能夠有效約束滑塊偏移,提升設備抗偏載能力,保障鍛件成型精度,是深腔擠壓成型設備的核心結構亮點。
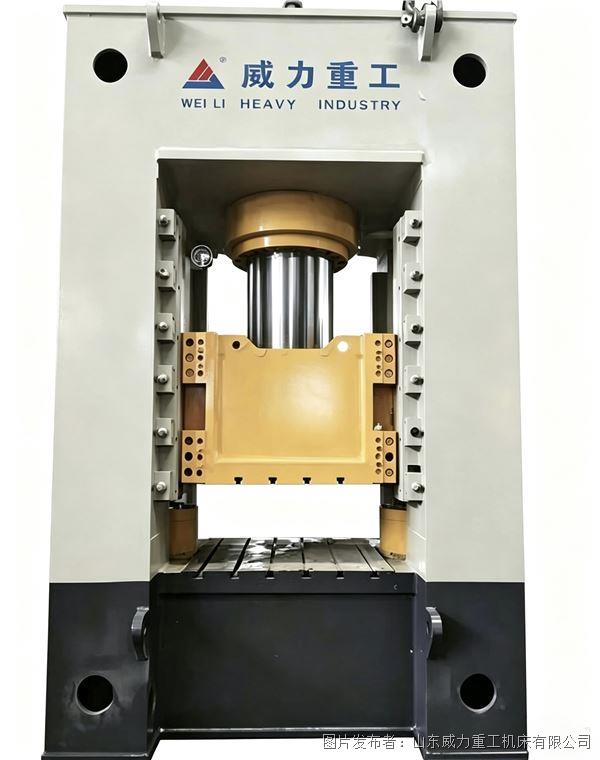
四角八面導向結構,指在滑塊四個角部分別設置兩組導向副,合計八個導向承壓面,將滑塊全方位約束在框架內部。整套導向機構由重型導軌、耐磨導向滑板、間隙調節組件組成,分布在滑塊四角,從上下、左右多個方向限制滑塊偏移。對比傳統單導向、雙導向結構,八面導向可以同時承受來自各個方向的側向推力,分散擠壓過程產生的偏心載荷,避免滑塊在側向力作用下發生傾斜。導向滑板選用高耐磨合金材料,摩擦系數低,耐磨性能強,長期反復擠壓作業,導向間隙變化小,設備精度保持性更好。同時導向間隙可通過調節組件現場微調,方便操作人員根據工件工藝要求校準滑塊垂直度,適配不同規格鍛件的生產需求。
抗偏載性能提升是四角八面導向結構最突出的優勢。深腔擠壓加工時,坯料金屬流動不均勻會持續產生側向力,普通四柱液壓機遇到偏心載荷,滑塊容易出現偏擺,不僅鍛件內外壁尺寸出現偏差,模具單側受力過大,會加速模具磨損,縮短模具使用壽命。四角八面導向依靠八個導向面共同分擔側向載荷,即便擠壓工況存在一定偏心,滑塊依舊可以保持垂直下行,保證模具上下模精準對中,減少模具與坯料之間的不均勻摩擦,降低模具損耗,延長模具使用周期,減少頻繁更換模具帶來的停機損失,提升生產線整體生產效率。
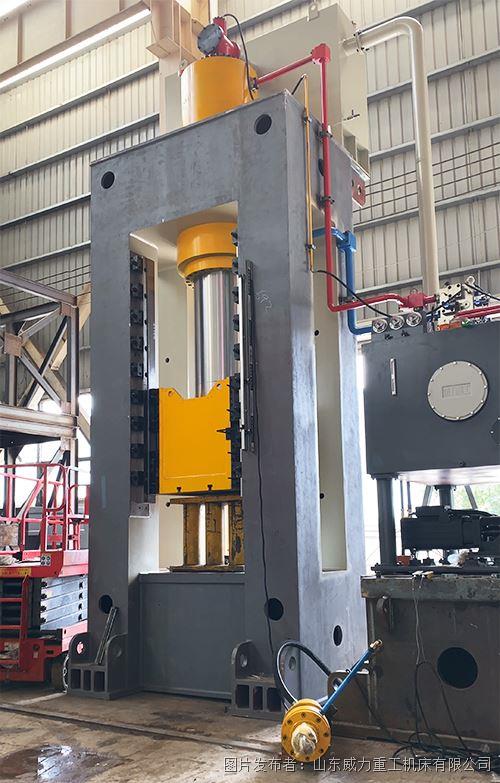
成型精度穩定,也是該導向結構帶來的重要價值。對于新能源殼體、汽車傳動筒件這類精密鍛件,工件壁厚公差要求嚴格,微小的滑塊傾斜,都會造成成品壁厚超差。框架式深腔擠壓成型液壓機依靠四角八面導向,滑塊下行直線度更高,運行過程擺動量極小,坯料在封閉模具內均勻受壓,金屬流動更加穩定,成品筒件壁厚均勻,內孔與外壁尺寸一致性高,減少后續機加工余量,降低精加工成本。在批量連續生產工況下,導向結構持續保持高精度運行,同一批次工件尺寸波動小,產品合格率更高。
除了抗偏載、高精度兩大核心優勢,四角八面導向結構還能降低設備運維難度。耐磨導向滑板為分體式結構,一旦出現磨損,可單獨更換滑板,無需整體拆卸滑塊,維修更換便捷,降低設備維護成本。整套導向機構布置在閉式框架內部,框架本體可以阻擋鍛件氧化皮、金屬碎屑進入導向副,減少雜質對導軌的劃傷,起到保護導向面的作用,進一步延長導向組件使用壽命。
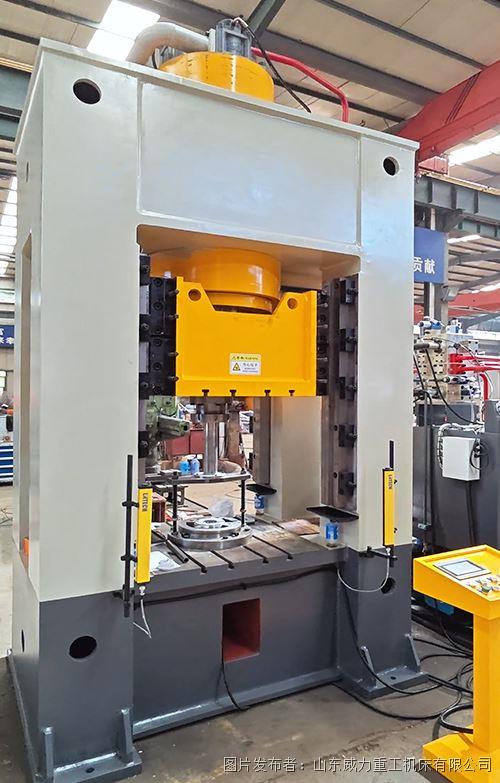
在實際選型中,加工深腔長筒鍛件、偏心擠壓工件的鍛造企業,優先選擇搭載四角八面導向的框架式深腔擠壓成型液壓機。該結構從根源解決深腔擠壓側向力帶來的滑塊偏擺問題,兼顧設備穩定性、鍛件成型精度以及模具使用壽命,為各類金屬深腔擠壓件的規模化生產提供可靠的設備基礎。


 投訴建議

提交
厚合金鋼板卷圓成型液壓機 解決厚板材回彈成型難題
星形套冷擠壓成型液壓機壓力控制對鍛件成型質量的影響
框架式溫鍛擠壓成型液壓機適用于哪些金屬鍛件加工
煙道彎頭拉伸成型液壓機模具更換與調試操作要點
蛭石粉末成型液壓機浮動模架雙面加壓成型原理