


橋梁鋼模板加工采用四柱液壓機(jī)分段壓弧成型
在公路、高鐵、市政橋梁工程建設(shè)中,圓柱墩柱鋼模板的成型質(zhì)量直接決定橋墩混凝土澆筑后的外觀與結(jié)構(gòu)穩(wěn)定性。傳統(tǒng)卷板設(shè)備在加工大尺寸鋼板時(shí),很容易出現(xiàn)板材受力不均、回彈量大、模板端頭直邊過長等問題,成型后的模板圓度偏差大,模板拼接縫隙寬窄不一,混凝土澆筑階段極易出現(xiàn)跑漿、漏漿現(xiàn)象,后期修補(bǔ)工作量大,嚴(yán)重影響橋梁墩柱的工程驗(yàn)收。而四柱液壓機(jī)分段壓弧成型工藝,是當(dāng)前鋼模板加工廠生產(chǎn)橋梁墩柱模板的主流加工方式,通過分段逐步壓制鋼板,能夠有效解決厚鋼板壓弧成型的各類缺陷,提升墩柱模板的加工精度。
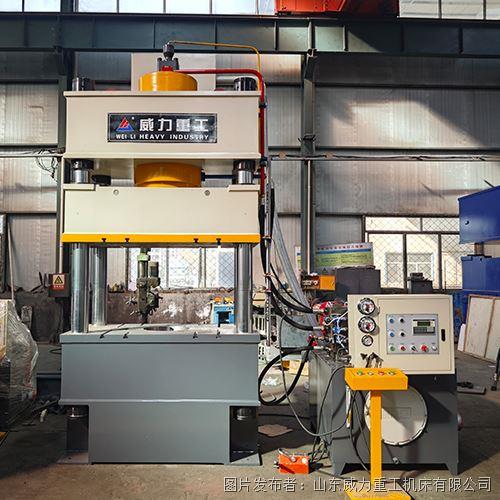
四柱液壓機(jī)分段壓弧成型,簡單來說就是將整塊長鋼板放置在加長工作臺(tái)面之上,依靠液壓滑塊配合定制壓弧模具,沿著板材長度方向分段依次施壓,逐步把鋼板壓制成設(shè)計(jì)弧度。這種工藝區(qū)別于一次性整體壓制成型,更適合長度較長、厚度偏大的 Q235 鋼板加工。單次只對(duì)鋼板局部區(qū)域施加壓力,板材受力區(qū)域可控,能夠減少整板壓制帶來的偏載變形問題,有效控制板材回彈。在壓制開始前,操作人員需要根據(jù)墩柱設(shè)計(jì)直徑,調(diào)試模具安裝位置,校正鋼板擺放,保證板材中軸線和模具中心對(duì)齊,防止壓弧過程中鋼板左右偏移,避免出現(xiàn)弧度一邊大一邊小的情況。
壓制作業(yè)分為預(yù)壓、主壓、保壓三個(gè)階段。預(yù)壓階段,滑塊慢速下行,輕壓鋼板,初步定位板材,校正鋼板位置;進(jìn)入主壓階段,液壓系統(tǒng)輸出設(shè)定壓力,模具擠壓鋼板發(fā)生塑性變形,形成圓弧;保壓是分段壓弧里非常關(guān)鍵的一步,在壓力達(dá)到設(shè)定值后保持一段時(shí)間,讓鋼板內(nèi)部應(yīng)力充分釋放,降低成型后的回彈量。完成一段壓制后,退回滑塊,向前移動(dòng)鋼板,重復(fù)整套壓制流程,依次完成整根板材的分段壓弧。每一段的壓力、保壓時(shí)間都可以在設(shè)備 PLC 控制系統(tǒng)內(nèi)單獨(dú)設(shè)置,根據(jù)鋼板厚度靈活調(diào)整工藝參數(shù),不同厚度板材可以保存獨(dú)立工藝配方,生產(chǎn)切換時(shí)直接調(diào)用。
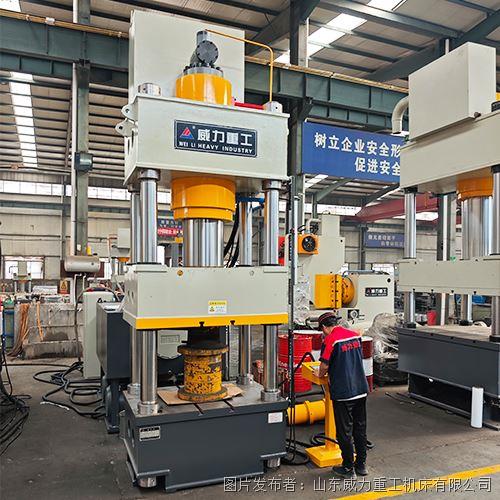
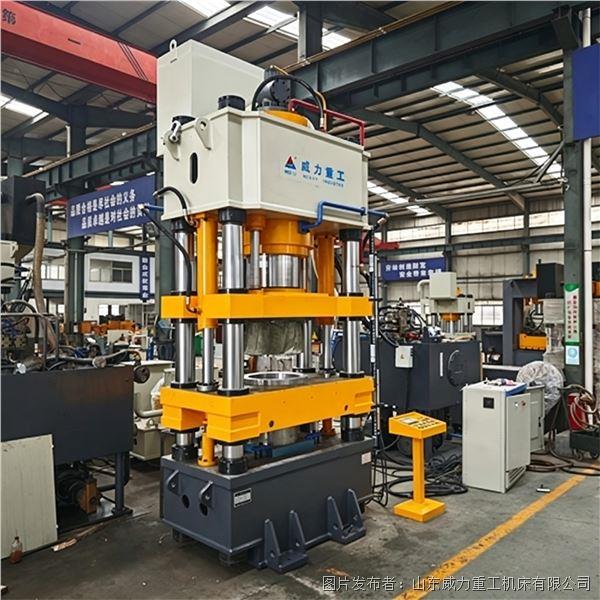
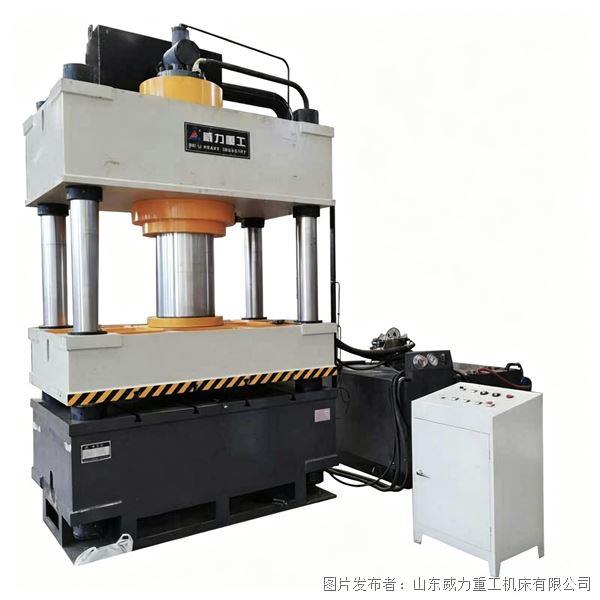
選用四柱結(jié)構(gòu)液壓機(jī)做分段壓弧,核心優(yōu)勢在于機(jī)身剛性充足。四柱液壓機(jī)采用三梁四柱結(jié)構(gòu),機(jī)架經(jīng)過時(shí)效去應(yīng)力處理,四根鍍鉻立柱導(dǎo)向穩(wěn)定,抗偏載能力強(qiáng)。分段壓弧時(shí),壓力集中在板材局部,會(huì)產(chǎn)生側(cè)向作用力,高剛性機(jī)身可以抵抗側(cè)向載荷,保證滑塊垂直下行,不會(huì)發(fā)生傾斜,保障每一段圓弧成型保持一致。工作臺(tái)可以按需加長,適配長尺寸鋼板,滿足大高度墩柱模板加工需求。搭配定制的弧形模具,可加工多種直徑的圓柱墩模板,模具拆裝便捷,便于切換不同規(guī)格產(chǎn)品生產(chǎn)。
實(shí)操加工中還有不少細(xì)節(jié)要點(diǎn)需要注意。壓制前鋼板要清理表面氧化皮、雜質(zhì),防止壓痕劃傷板面;每完成幾段壓制,需要使用弧度樣板實(shí)時(shí)檢測成型效果,及時(shí)微調(diào)壓力參數(shù),補(bǔ)償板材回彈;鋼板端頭位置需要單獨(dú)補(bǔ)壓,消除端頭直邊,保證模板拼接位置弧度達(dá)標(biāo)。同時(shí)設(shè)備配備壓力過載保護(hù)、機(jī)械限位、急停按鈕,在長時(shí)間連續(xù)分段壓弧作業(yè)中,保障設(shè)備與操作人員安全。
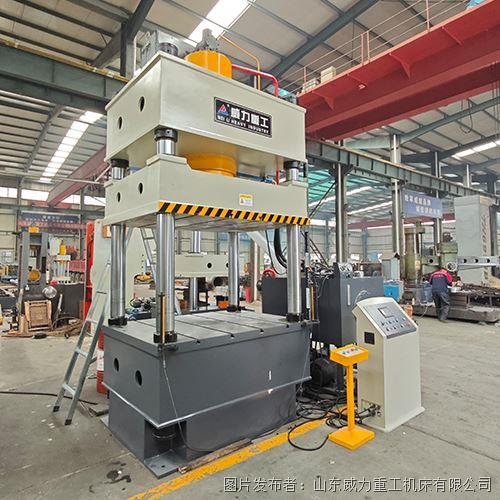
借助四柱液壓機(jī)分段壓弧成型工藝生產(chǎn)的橋梁墩柱鋼模板,板面平整、弧度均勻,模板組裝后拼縫嚴(yán)密,能夠滿足高速、高鐵等高標(biāo)準(zhǔn)路橋項(xiàng)目的使用要求。該加工工藝適用性廣,除圓柱墩模板之外,也可用于蓋梁弧形模板、各類弧形鋼結(jié)構(gòu)板材折彎定型,是鋼模板制造行業(yè)成熟可靠的加工方案,幫助模板加工廠減少板材返工,提升成品合格率,降低生產(chǎn)損耗。


 投訴建議

提交
超導(dǎo)粉末壓塊生產(chǎn)設(shè)備 - 粉體成型液壓機(jī)模壓工藝
黃銅粉末壓塊成型液壓機(jī) PLC 控制系統(tǒng)參數(shù)設(shè)置技巧
溝槽管件壓制成型液壓機(jī)選型,從管件規(guī)格怎么選噸位
框架式閥門多向鍛造成型液壓機(jī)如何提升閥體鍛件金屬流線
大直徑鋼管校直液壓機(jī)分段施壓工藝,減少管件校直回彈缺陷