


溝槽管件壓制成型液壓機選型,從管件規(guī)格怎么選噸位
消防溝槽管件是消防管道系統(tǒng)的核心連接件,卡箍的成型質量直接決定管道對接后的密封性能。在管件冷壓生產過程中,板材回彈是行業(yè)內普遍遇到的難題,壓力選型偏小,會造成溝槽輪廓壓型不足、工件回彈變形,導致后期裝配間隙過大,出現滲漏隱患。因此選擇溝槽管件壓制成型液壓機,不能只參考設備噸位參數,要結合管件的板材厚度、管件口徑、板材材質,提前核算工件回彈量,匹配對應的成型壓力。
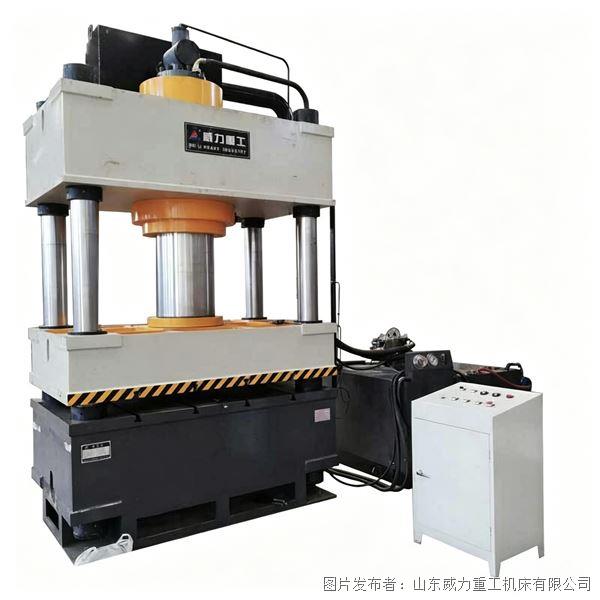
在溝槽管件生產中,工件回彈量主要和板材厚度、鋼材抗拉強度、成型結構有關。薄壁卡箍板材厚度一般在 3mm 以內,口徑較小,壓制時材料變形阻力小,回彈量低,對設備噸位需求不高;厚板溝槽卡箍板材厚度達到 4~6mm,管件口徑大,板材塑性變形難度提升,成型后回彈量明顯增大,需要更大的保壓壓力來抵消回彈,保證溝槽弧度、卡槽深度達到行業(yè)標準。如果噸位選擇不足,即便多次保壓,管件脫模后依然會出現弧度回彈、溝槽尺寸不達標的情況,產品無法通過消防管件檢測。
在市面上主流的溝槽管件壓制成型液壓機中,400 噸與 500 噸三梁四柱機型應用最為廣泛。400 噸機型適合加工薄壁、小口徑消防卡箍,板材厚度≤3mm,單次壓制回彈量小,設備壓力充足,采購成本更低,適合中小型管件加工廠批量生產常規(guī)規(guī)格卡箍。500 噸機型壓力儲備更大,針對厚板材、大口徑溝槽管件,壓制階段可以長時間保壓,有效抵消鋼板回彈,成型后的管件輪廓飽滿,尺寸穩(wěn)定,減少后期校正工序,適合規(guī)格種類多、兼顧厚板管件生產的廠家。
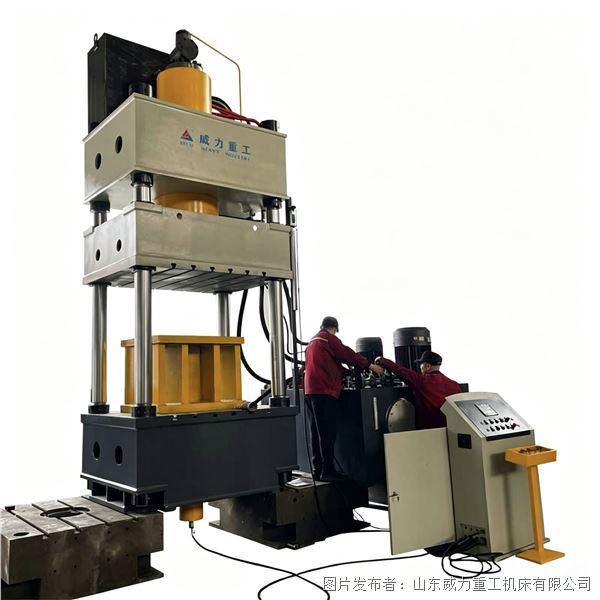
選型核算壓力與回彈時,除板材厚度、口徑之外,模具結構、板材材質也不能忽略。普通 Q235 鋼板塑性好,回彈相對容易控制;高強度合金鋼材質板材,屈服強度更高,回彈量大,同等管件規(guī)格下,要提升設備噸位或者延長保壓時間。同時要關注設備機身剛性,三梁四柱結構抗偏載能力強,壓制過程機身形變小,壓力輸出穩(wěn)定,能夠降低因為設備形變帶來的工件回彈誤差。如果機身剛性不足,施壓時框架變形,即便噸位達標,也會造成成型不穩(wěn)定,回彈波動大。
除基礎噸位核算,還需要關注下頂出機構配置。溝槽管件成型完成后,依靠下頂出油缸平穩(wěn)脫模,減少脫模磕碰造成的二次形變,間接降低回彈帶來的尺寸偏差。液壓系統(tǒng)的保壓功能同樣關鍵,具備穩(wěn)定保壓控制的液壓機,在板材成型階段持續(xù)穩(wěn)壓,給金屬板材充足的塑性變形時間,減小彈性回彈。
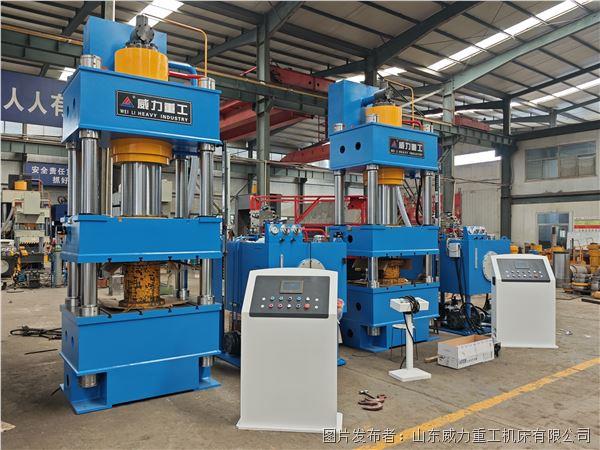
企業(yè)在選型前,需要整理管件的板材厚度、外徑、材質、單次成型件數,以此核算成型所需壓力以及預估回彈量,挑選適配噸位的溝槽管件壓制成型液壓機。合理匹配設備噸位,既能避免噸位不足帶來的成型缺陷,也不會盲目選用大噸位設備增加采購與能耗成本,提升管件成品合格率,優(yōu)化生產線投入成本。


 投訴建議

提交
框架式閥門多向鍛造成型液壓機如何提升閥體鍛件金屬流線
大直徑鋼管校直液壓機分段施壓工藝,減少管件校直回彈缺陷
金屬粉末冶金成型液壓機液壓系統(tǒng)原理與壓力控制技巧
框架式彎頭拉伸成型液壓機試模調試與參數設置
汽車散熱罩深拉伸成型工藝與液壓設備配套要點