


閥門制造產業提質升級 龍門式閥體裝配壓裝成型液壓機賦能精密裝配
伴隨著國內石油化工、火力發電、長輸管網、煤化工等重大工程項目持續推進,重工閥門作為管路控制系統的核心部件,市場對其密封可靠性、抗壓能力與服役壽命提出越來越嚴苛的要求。閥門整體使用性能,除鑄件本體質量之外,閥體、閥蓋、軸承組件、密封法蘭的過盈裝配質量起到決定性作用。傳統裝配模式多采用簡易工裝配合人工敲擊,或是普通小型壓裝設備完成壓裝作業,壓裝力無法精準管控,工件對位全靠操作人員經驗,生產過程極易出現閥體偏移、配合間隙超差、工件表面磕碰損傷等缺陷。裝配精度不達標,會直接造成閥門后期運行滲漏、密封失效,嚴重時會出現零部件松動脫落,給整套管路系統埋下安全隱患。傳統工藝產品一致性差,廢品損耗居高不下,已經無法適配閥門制造產業提質升級的發展方向,**龍門式閥體裝配壓裝成型液壓機**憑借高剛性機身與可調控壓裝工藝,成為閥門零部件精密裝配的關鍵裝備,推動閥門加工工藝實現迭代升級。

過盈裝配屬于閥門制造中難度較高的工序,壓入力、壓入速度、工件同軸度、保壓時長,每一項參數都會直接影響裝配成品質量。尤其是大口徑重型閥體,工件自重較大,依靠行車吊裝上料,普通壓裝機機身開口狹小,閥體吊裝就位、工裝拆裝操作十分不便。工件在壓裝過程中一旦發生偏心受力,就會造成閥體殼體形變,配合面出現局部擠壓損傷,形成間隙超差等不可逆缺陷。很多制造企業為規避裝配報廢,只能降低生產節拍,依靠資深操作工反復校正工件位置,不僅增加人力投入,還難以保障同批次產品裝配效果統一,產品質量波動大,制約企業的產能輸出與市場競爭力提升。想要從根源改善裝配缺陷,就需要設備具備充足的作業空間、良好的抗偏載能力以及壓力行程的雙重可控能力。
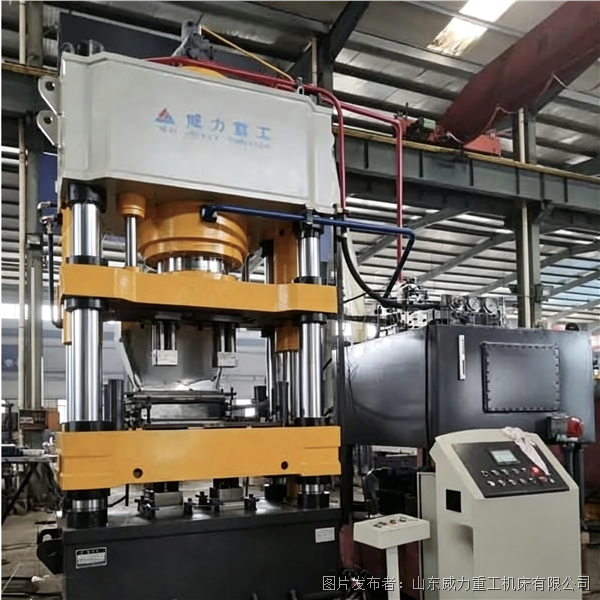
龍門式閥體裝配壓裝成型液壓機采用整體焊接龍門框架結構,整機焊接完成后進行振動時效處理,充分釋放焊接與加工產生的內部殘余應力,在長期重載、偏心壓裝工況下,機身形變控制在極小范圍,整機剛性和抗疲勞性能優異。龍門通透式大開窗口設計,為重型閥體的吊裝、進出、工裝拆裝預留充足操作空間,配合行車就可以快速完成大重量閥體上下料,大幅簡化重型工件裝夾流程。工作臺表面加工標準 T 型槽,可快速安裝定位工裝、限位夾具,實現閥體工件快速找正,減少裝夾帶來的對位誤差,從設備結構層面降低壓裝偏移風險。500 噸規格適合中小型閥門批量裝配,800 噸機型壓力儲備充足,可應對大口徑、大噸位重型閥體壓裝作業,企業可以根據產品規格合理選型。

液壓系統搭載獨立外置液壓泵站,采用二通插裝閥集成油路,壓力響應靈敏,輸出壓力平穩,壓裝動作沖擊小,能夠有效避免瞬時高壓沖擊損傷閥體鑄件。設備完整實現滑塊空載快進、低速工進壓裝、穩壓保壓、快速回程的整套動作邏輯,配備定壓、定程兩種成型模式,壓裝壓力、工進速度、保壓時間均可針對不同閥體材質、過盈量需求靈活設置。整機配置 PLC 觸摸屏智能控制系統,多套不同型號閥體的壓裝工藝參數可以存儲在系統內,切換生產產品直接調取對應工藝,無需反復調試設備,降低對操作工實操經驗的依賴。設備標配液壓過載保護、緊急停機安全裝置,當油路壓力超出設定閾值,溢流閥自動開啟泄壓,保護機身、油缸與工件安全。同時設備支持選配壓力?位移監測系統,能夠實時采集、保存完整壓裝曲線數據,每一件閥體的壓裝全過程均可追溯,滿足重工閥門行業質檢歸檔要求,便于后期產品質量復盤分析。
在實際工廠應用場景當中,龍門式閥體裝配壓裝成型液壓機既可以單機獨立部署,完成小批量、多品種閥體壓裝生產;也能夠對接機械手、輸送機構,融入自動化裝配流水線,適配規模化閥門企業智能化改造。除閥體與閥蓋的過盈壓裝之外,該設備還可拓展用于軸承壓裝、法蘭組件裝配、軸類零件校直、零部件整形等工序,實現一機多用,提升設備的綜合利用率。針對企業的特殊產品工況,設備喉口深度、滑塊行程、工作臺尺寸都支持非標定制,適配異形閥體、特殊尺寸工件的裝配需求。

閥門制造產業的提質升級,不只是產品本身的迭代,更是加工裝備與工藝管控體系的全面升級。龍門式閥體裝配壓裝成型液壓機直擊重型閥體裝配的諸多行業痛點,依靠高剛性機身、可控的壓裝邏輯,有效改善工件裝配同軸度,降低裝配報廢率,穩定閥門零部件配合精度。高質量的裝配工藝,進一步保障閥門產品運行穩定性,助力國內閥門制造企業打造高可靠性重工閥門產品,為石油化工、能源電力、市政管網等下游行業提供堅實的裝備保障。


 投訴建議

提交
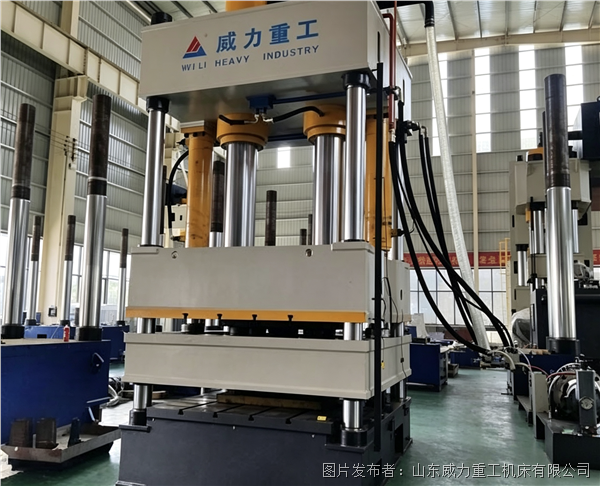
高溫耐材產業升級 耐火磚壓制成型液壓機推動成型工藝革新
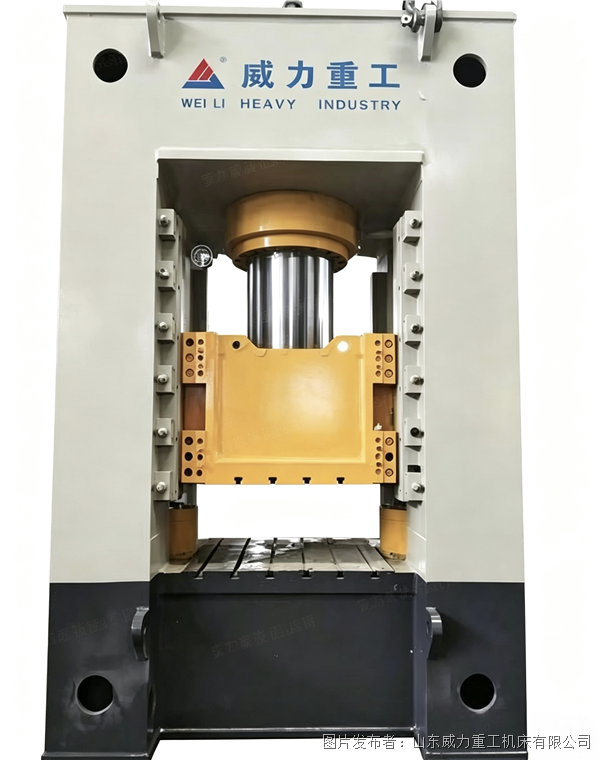
框架式熱模鍛成型液壓機是如何保障長時間不間斷模鍛作業
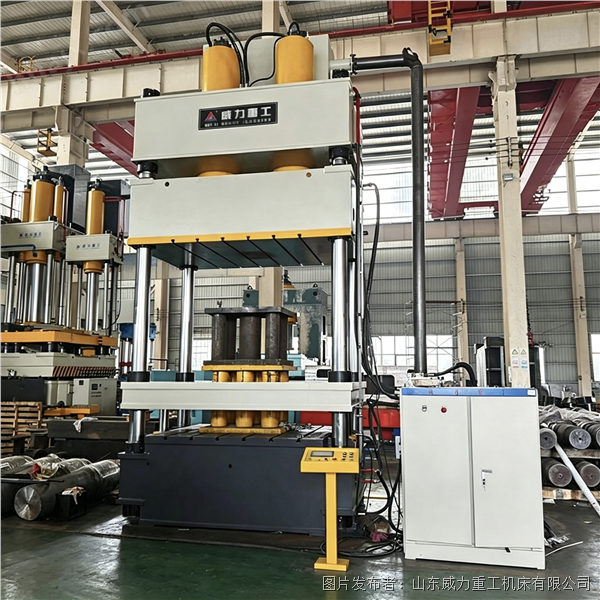
鋁合金零部件冷鍛成型設備常用冷鍛成型液壓機
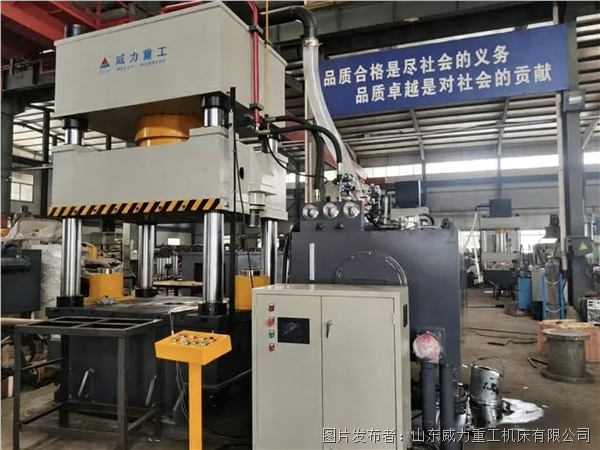
汽車輕量化碳纖防護板材依托熱壓成型液壓機高溫固化成型方案
整套軟水鹽磚生產線粉末成型液壓機粉料高壓壓實成型工藝