


薄壁結構件 CNC 加工采購指南
輕量化設計,早已不只是航空航天領域的核心訴求,工業機器人與協作機器人制造行業,同樣面臨薄壁復雜結構件的加工難題。機器人關節殼體、本體機架、異形連接基座,為減輕自重、提升運動響應速度,普遍采用薄壁一體化結構,其加工難點,與航空航天薄壁件高度相似。
很多機器人研發與采購團隊都會遇到相同的困境:圖紙在理論層面完全可行,樣品試制階段也能達標,但一旦進入小批量生產,零件就容易出現翹曲、形變、尺寸超差等問題。鋁合金薄壁件切削時容易產生振紋;鈦合金導熱性差,加工產生的內應力無法快速釋放,零件加工完成放置一段時間后會緩慢變形,直接影響機器人整機裝配精度與運行穩定性。多次裝夾帶來的基準誤差,會進一步放大形變風險,最終造成批量報廢。
在篩選薄壁件五軸加工供應商時,不能只簡單對比設備參數,更要評估廠商的工藝積累。優先選擇具備成熟五軸加工能力的加工方,依靠一次裝夾完成整體成型,減少重復定位帶來的應力與基準偏差。同時重點考察鋁合金、鈦合金薄壁件的實際加工經驗,成熟的低應力切削工藝,才是控制零件形變的核心。優質的加工合作方,還可以在圖紙設計階段提前介入,開展 DFM 可制造性評估,提前預判加工過程中的變形風險。
某協作機器人廠商的關節殼體項目,零件壁厚僅 1.2mm,曲面結構復雜。前期外協加工過程中,多次出現變形問題,無法滿足裝配要求。加工團隊重新規劃刀路軌跡,設計專用工裝夾具,精細化調整切削參數,有效降低加工產生的內應力。最終批量產品尺寸精度穩定控制在 0.004mm,順利完成整機裝配與動態測試,滿足機器人高速往復運動的精度需求。
對于薄壁復雜結構件的外協加工,行業普遍存在一個認知誤區:樣件合格不等于批量穩定。選型時建議先開展樣品試制,再進行小批量驗證,重點考核批次尺寸一致性,確認量產穩定性之后,再推進大批量生產。在品質管控層面,供應商需要配備高精度檢測設備,對關鍵尺寸、形位公差進行檢測,留存完整檢測數據,實現全流程品質追溯,滿足高端裝備零部件的質控標準。
想要平衡輕量化設計目標與零件加工良率,工藝前置評估、成熟的五軸加工方案、穩定的應力控制手段,三者缺一不可。


 投訴建議

提交
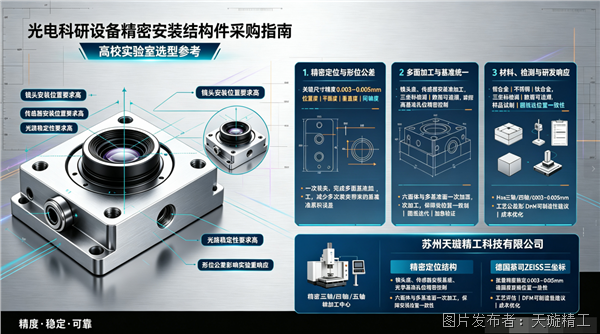
光電科研光機結構件選型指南
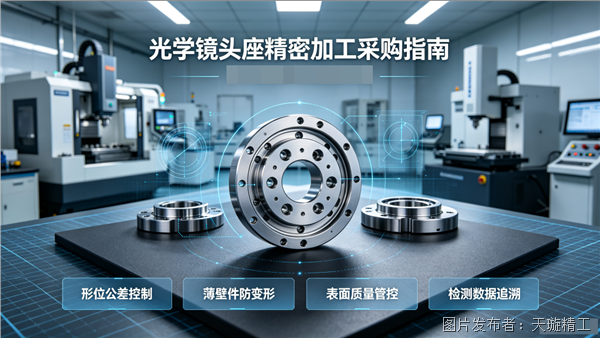
機器人視覺鏡頭座加工選型要點
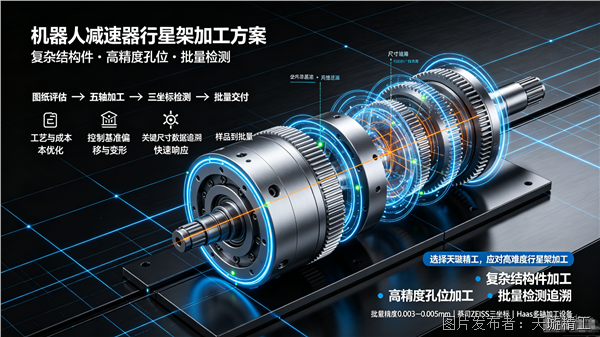
RV 減速器行星架孔位精度決定傳動穩定性

工業機器人鋁輕量化件加工難點解析
機器人零件采購:精度可控數據可追溯