


光電科研光機(jī)結(jié)構(gòu)件選型指南
光電實(shí)驗(yàn)設(shè)備中,光機(jī)結(jié)構(gòu)件是整套實(shí)驗(yàn)系統(tǒng)的物理基石。對于高校科研機(jī)構(gòu)、科研院所、理工類高校研發(fā)實(shí)驗(yàn)室而言,光機(jī)結(jié)構(gòu)件的精度直接決定鏡頭、傳感器的裝配位置。即便是微米級的微小偏差,就有可能造成光路偏移,帶來實(shí)驗(yàn)數(shù)據(jù)的不確定性,嚴(yán)重時(shí)甚至?xí)苯佑绊懷芯砍晒目煽啃浴T诠怆娫O(shè)備研發(fā)試制階段,科研團(tuán)隊(duì)經(jīng)常會(huì)遇到 “圖紙指標(biāo)要求高,外協(xié)加工落地難度大” 的現(xiàn)實(shí)困境。本文從實(shí)際研發(fā)場景出發(fā),梳理光電科研精密安裝結(jié)構(gòu)件的技術(shù)要求、加工痛點(diǎn)與外協(xié)選型參考,為實(shí)驗(yàn)室項(xiàng)目開展提供參考思路。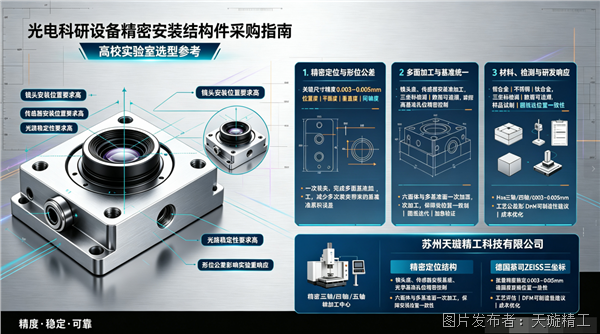
一、精度要求與挑戰(zhàn):光電科研的嚴(yán)苛標(biāo)準(zhǔn)
在光電科研領(lǐng)域,零件精度不是單純的圖紙參數(shù),而是保障實(shí)驗(yàn)結(jié)果穩(wěn)定可復(fù)現(xiàn)的基礎(chǔ)。光學(xué)實(shí)驗(yàn)設(shè)備對安裝結(jié)構(gòu)的公差控制十分嚴(yán)苛,主要集中在鏡頭安裝、傳感器安裝、多光學(xué)元件陣列裝配三大場景。
鏡頭安裝:鏡頭安裝基面的平面度、光軸的垂直度、定位孔位公差,直接影響光線傳播路徑與成像質(zhì)量。微小形位誤差會(huì)引發(fā)光線折射失真,降低圖像清晰度。在顯微鏡、光譜儀、激光掃描儀等科研設(shè)備上,鏡頭基座的加工誤差,會(huì)直接傳導(dǎo)到最終測量結(jié)果當(dāng)中。
傳感器安裝:光強(qiáng)傳感器、角度傳感器、距離傳感器等元器件,對安裝位置、姿態(tài)有極高要求。傳感器基座的位置度、基準(zhǔn)面平整度出現(xiàn)偏差,會(huì)改變感光接收角度,造成采集數(shù)據(jù)偏移。在光功率檢測、角度測量、光束分析類實(shí)驗(yàn)中,基座加工缺陷會(huì)帶來系統(tǒng)性測量誤差。
光學(xué)元件陣列:現(xiàn)代光電實(shí)驗(yàn)系統(tǒng)往往需要同時(shí)裝配透鏡、反射鏡、棱鏡等多組光學(xué)元器件。各類元件之間的相對位置完全依靠金屬結(jié)構(gòu)件來約束,一旦多基準(zhǔn)面、定位孔出現(xiàn)累積誤差,光束整形、光信號傳輸?shù)日紫到y(tǒng)性能都會(huì)受影響。
精度偏差帶來的后果,遠(yuǎn)不止零件裝配困難。定位誤差會(huì)大幅增加后期光路調(diào)試工作量,拉長實(shí)驗(yàn)周期;部分高精度實(shí)驗(yàn)場景下,微米級偏差會(huì)直接造成實(shí)驗(yàn)失效,需要反復(fù)調(diào)試、重做實(shí)驗(yàn),消耗實(shí)驗(yàn)室寶貴的時(shí)間與科研資源。長期使用過程中,如果零件存在殘余應(yīng)力,還會(huì)隨溫度變化發(fā)生緩慢形變,出現(xiàn)光路跑位,設(shè)備穩(wěn)定性持續(xù)下降。
二、傳統(tǒng)加工模式在光電科研零件上的短板
普通機(jī)加工模式面向批量工業(yè)零件,在應(yīng)對光電科研精密安裝結(jié)構(gòu)件時(shí),容易暴露出諸多局限性。
第一,精度控制能力不足。普通三軸設(shè)備多次裝夾加工多面基準(zhǔn),每一次重新夾持都會(huì)引入新的定位偏差,產(chǎn)生誤差累積,很難滿足光機(jī)零件對位置度、同軸度、平面度的綜合指標(biāo)要求。僅依靠操作人員經(jīng)驗(yàn),無法穩(wěn)定實(shí)現(xiàn)微米級批量公差控制。
第二,工序繁瑣,試制周期長。復(fù)雜光機(jī)基座、鏡筒支架往往包含銑削、鉆孔、攻絲、精密鏜孔等多道工序,工序越多,誤差疊加風(fēng)險(xiǎn)越高。對于高校研發(fā)項(xiàng)目,樣品迭代修改頻繁,多工序模式會(huì)拉長打樣周期,拖慢研發(fā)節(jié)奏。
第三,高難度結(jié)構(gòu)加工良率低。光電科研零件大量出現(xiàn)薄壁腔體、異形六面體、多角度基準(zhǔn)結(jié)構(gòu)。普通加工容易出現(xiàn)切削形變、讓刀、刀具磨損帶來尺寸漂移,薄壁件加工后回彈變形問題尤為突出。
第四,缺少面向光電領(lǐng)域的工藝積累。通用加工廠更多面向普通機(jī)械零件,對光學(xué)零件的材料特性、后處理影響、應(yīng)力釋放要求理解不足。忽略陽極氧化、消光處理帶來的尺寸變化,經(jīng)常出現(xiàn)加工檢測合格,做完表面處理之后零件變形超差的情況。
第五,檢測與資料輸出不匹配科研需求。科研項(xiàng)目結(jié)題、論文實(shí)驗(yàn)溯源,需要完整的尺寸、形位公差檢測報(bào)告。不少加工廠只做簡單尺寸抽檢,無法針對關(guān)鍵基準(zhǔn)輸出完整檢測數(shù)據(jù),不滿足科研存檔要求。
三、光電科研精密結(jié)構(gòu)件核心選型要點(diǎn)
針對高校實(shí)驗(yàn)室研發(fā)、小批量試制的特點(diǎn),選擇加工合作方,不能只看設(shè)備型號,更要綜合考量工藝、檢測、服務(wù)模式,適配科研項(xiàng)目迭代特性。
1、加工設(shè)備與工藝能力
優(yōu)先具備多軸聯(lián)動(dòng)加工能力的加工資源。光學(xué)基座、多基準(zhǔn)支架,盡量采用一次裝夾完成多面加工,減少反復(fù)拆裝夾具帶來的基準(zhǔn)偏移,降低位置度累積誤差。 同時(shí)需要重視薄壁件加工工藝方案,包含材料應(yīng)力釋放、切削參數(shù)優(yōu)化、夾具方案設(shè)計(jì),控制加工殘余應(yīng)力,規(guī)避后期形變漂移。鋁合金、不銹鋼、鈦合金是光電科研最常用材質(zhì),合作方需要熟悉不同金屬的切削特性,能夠針對材料調(diào)整加工策略。
2、檢測能力與可追溯性
必須具備高精度三坐標(biāo)測量設(shè)備,可以檢測平面度、垂直度、位置度、同軸度等形位公差。對于鏡頭座、傳感器基座的關(guān)鍵基準(zhǔn)特征,可按需出具檢測記錄,數(shù)據(jù)完整可追溯,用于項(xiàng)目驗(yàn)收與論文資料留存。
3、DFM 可制造性評估能力
科研實(shí)驗(yàn)室的設(shè)計(jì)圖紙,往往優(yōu)先考慮光學(xué)性能,容易忽略機(jī)加工工藝限制。具備光機(jī)零件加工經(jīng)驗(yàn)的團(tuán)隊(duì),可以在加工前期開展可制造性分析,指出圖紙當(dāng)中難以實(shí)現(xiàn)的公差、結(jié)構(gòu)風(fēng)險(xiǎn),給出優(yōu)化建議,在不破壞光學(xué)功能前提下,降低加工難度與成本,減少試制失敗。
4、適配科研項(xiàng)目的交付彈性
高校研發(fā)項(xiàng)目普遍是樣品先行,圖紙修改迭代頻繁,小批量、多版本,部分任務(wù)存在加急需求。外協(xié)方需要支持小批量打樣、圖紙變更、快速交付,匹配實(shí)驗(yàn)室的驗(yàn)證節(jié)奏。
5、重視后處理對精度的影響
光學(xué)零件常需要做消光、陽極氧化等表面處理,氧化層厚度會(huì)改變實(shí)際裝配尺寸。優(yōu)秀的工藝方案會(huì)提前把表面處理的尺寸變化納入計(jì)算,做加工預(yù)補(bǔ)償,避免處理完成后孔位、配合面超差。
四、科研項(xiàng)目開展中的實(shí)踐建議
圖紙標(biāo)注清晰區(qū)分一般尺寸與關(guān)鍵光學(xué)基準(zhǔn)公差,明確需要檢測的形位公差,不要籠統(tǒng)標(biāo)注全部尺寸高精度,平衡加工成本與光學(xué)性能。
前期溝通階段主動(dòng)說明使用場景:是實(shí)驗(yàn)室原型樣機(jī),還是后續(xù)小批量;工作溫度區(qū)間,是否會(huì)做陽極氧化、發(fā)黑消光等表面工藝,便于加工方做工藝預(yù)判。
樣品階段優(yōu)先要求關(guān)鍵基準(zhǔn)附帶檢測報(bào)告,完成裝配光路調(diào)試之后,再推進(jìn)后續(xù)批量。
薄壁光學(xué)結(jié)構(gòu),設(shè)計(jì)階段盡量考慮增加加強(qiáng)結(jié)構(gòu),減少加工與溫度變化帶來的形變風(fēng)險(xiǎn)。
光電科研的突破,不止取決于光學(xué)元器件,精密可靠的機(jī)械結(jié)構(gòu)同樣是不可忽視的底層支撐。充分理解光機(jī)零件加工的難點(diǎn),合理篩選外協(xié)加工資源,能夠減少研發(fā)路上不必要的試錯(cuò),讓科研團(tuán)隊(duì)把更多精力聚焦在實(shí)驗(yàn)本身。


 投訴建議

提交
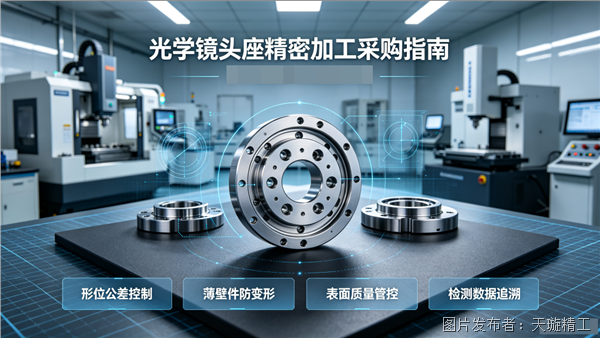
機(jī)器人視覺鏡頭座加工選型要點(diǎn)
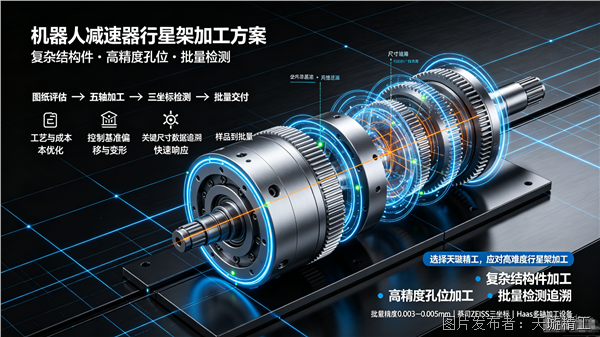
RV 減速器行星架孔位精度決定傳動(dòng)穩(wěn)定性

工業(yè)機(jī)器人鋁輕量化件加工難點(diǎn)解析
機(jī)器人零件采購:精度可控?cái)?shù)據(jù)可追溯
機(jī)器人復(fù)雜零件:五軸工藝破解批量誤差