


老師傅的“手感”,AI 能學(xué)會嗎?EES-APC 把工藝調(diào)優(yōu)變成可計算的能力
制造業(yè)里藏著一個很現(xiàn)實的難題:工廠最值錢的工藝經(jīng)驗,大多攥在現(xiàn)場少數(shù)老員工手里,全靠手上的感覺。
●涂布線的工藝員頻繁盯著克重曲線,最怕等到卷材收下來稱重,才發(fā)現(xiàn)厚度已經(jīng)偏掉;
●泵房師傅每隔兩小時就要跑一遍現(xiàn)場,就怕冷卻水溫飄移,整條產(chǎn)線跟著受牽連;
●線切班長現(xiàn)場時刻巡檢,一旦發(fā)現(xiàn)斷線,一根棒材、一卷金剛線直接就報廢了。
這些工作,靠的都是現(xiàn)場長年累月磨出來的手感。可手感有個致命問題,很難交接傳遞。換一個班次,調(diào)參的人就換一批,調(diào)參邏輯全裝在腦子里。真出了問題,都說不清楚到底是誰動了哪些參數(shù)。報警信息、設(shè)備履歷、工藝記錄分散在各個系統(tǒng),老經(jīng)驗沒法復(fù)制復(fù)用,出現(xiàn)問題想要回溯過程,也無從下手。
格創(chuàng)東智 EES-APC(先進(jìn)過程控制),解決的就是這個痛點。它不會去替代 PLC、DCS,也絕不觸碰安全聯(lián)鎖,更不會越過工程師直接接管機臺。它做的事情,是把老師傅那些只可意會的實操經(jīng)驗,轉(zhuǎn)化成系統(tǒng)可以執(zhí)行的規(guī)則。
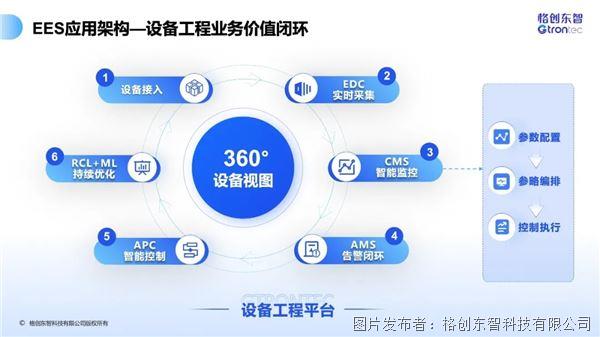
EES?APC 串聯(lián)起設(shè)備運行狀態(tài)、現(xiàn)場工藝工況和工程師積累的工程經(jīng)驗,在原有控制系統(tǒng)和安全邊界之內(nèi),給工藝工程師提供有數(shù)據(jù)支撐的分析建議,同時支持可控范圍內(nèi)的自動調(diào)參和執(zhí)行。
設(shè)備能正常跑,靠 EES-PHM 的工況監(jiān)測和預(yù)測,但設(shè)備正常運行時,工藝是不是始終處在最佳狀態(tài),靠 EES-APC 的工藝的一致性監(jiān)測和調(diào)優(yōu)。
產(chǎn)線隨機自帶的控制系統(tǒng),擅長死死守住給定的設(shè)定值,保障設(shè)備穩(wěn)定運行,這是生產(chǎn)的基礎(chǔ)。但設(shè)備會磨損老化,傳感器誤差在增大,車間環(huán)境會波動,負(fù)載和工藝型號也一直在變,工藝工況就會慢慢偏離最優(yōu)區(qū)間。同一套參數(shù),換到不同配方、不同生產(chǎn)批次,效果并不是最優(yōu)。
工程師真正頭疼的,不只是要不要調(diào)整參數(shù),還要判斷調(diào)哪個指標(biāo)、調(diào)多大幅度、什么時候動手最合適。
拿冷卻水溫來說。溫度偏高,并不是簡單把泵轉(zhuǎn)速拉高就完事,電流、振動、設(shè)備負(fù)載,還有下游工序的要求,全部都要兼顧。涂布、刻蝕、切片出現(xiàn)質(zhì)量波動,也不能簡單歸咎于某一個單一參數(shù)。
格創(chuàng)東智 EES 會把設(shè)備、零部件、測點數(shù)據(jù)、報警、工況、生產(chǎn)配方、批次信息、故障失效模式全部關(guān)聯(lián)到一起。工程師可以先理清問題發(fā)生的條件、各類影響因子,參考?xì)v史發(fā)生過的同類案例,再決定是只輸出建議、需要人工審批,還是直接受控執(zhí)行。每一步操作,對應(yīng)的數(shù)據(jù)源、規(guī)則版本、執(zhí)行結(jié)果,全部都可以追溯回看。
泵組水溫:守住關(guān)鍵的 1℃波動
公用工程的工程師都很清楚,冷卻水溫只要飄 1?2℃,后面涂布烘箱、線切冷卻、顯影蝕刻這些工序,溫度穩(wěn)定性全部跟著亂掉。
過去現(xiàn)場怎么做:水溫高了就往上調(diào)泵頻率,電流頂?shù)缴舷抻种荒芡聣海駝右淮笥植桓依^續(xù)加。夜班人手不足,干脆直接把設(shè)定值調(diào)得很保守。最后電費沒有少華,產(chǎn)能卻上不去。
接入EES 之后:
●水溫偏離目標(biāo)值,系統(tǒng)會根據(jù)偏差大小、持續(xù)時間調(diào)整變頻器,但是單次調(diào)整幅度、每秒變化量都做了限制,不會出現(xiàn)頻率直接從 30Hz 猛地跳到 48Hz 這種激進(jìn)操作。
●同時兼顧電流、振動兩項指標(biāo),在水溫達(dá)標(biāo)、電流不超載、振動不超標(biāo)的約束里,找到一套合適的運行頻率,而不是只盯著單條報警閾值。
●當(dāng)班次結(jié)束,如果平均水溫整體偏高,下一班就把目標(biāo)溫度微調(diào) 0.5?1℃。
改造之后,夜間水溫漂移從 ±1.5℃以上,壓縮到 ±0.5℃以內(nèi)。現(xiàn)場值守也發(fā)生變化,不用每兩小時就要巡檢一趟泵房,只有出現(xiàn)異常才需要現(xiàn)場處置,也不用專門留人盯著水溫。
鋰電涂布:別等整卷測完,才發(fā)現(xiàn)參數(shù)沒調(diào)好
鋰電電極產(chǎn)線,漿料、狹縫模頭、走帶速度、烘箱、輥壓,環(huán)環(huán)相扣互相影響。
過去現(xiàn)場怎么做:不少產(chǎn)線還在用固定配方開環(huán)生產(chǎn),克重、厚度,要等到整卷做完離線檢測才知道結(jié)果。箔材每秒走一米,等發(fā)現(xiàn)超差,幾十米的廢箔已經(jīng)生產(chǎn)出來。
為了少出不良,很多時候會刻意給線速留很大余量,烘箱溫度開得偏高,產(chǎn)能上不去,電力也白白消耗。 涂布幅寬方向厚薄不均,到輥壓工序,輥縫還會進(jìn)一步放大這種偏差。
接入EES 之后:
●在幅寬多個點位實時監(jiān)測克重,動態(tài)調(diào)整狹縫或者分區(qū)執(zhí)行機構(gòu);沿著卷材長度方向,上一段偏厚,就及時調(diào)整走帶速度,不用等到整卷做完再補救。
●實測數(shù)據(jù)跟不上的時候,啟用軟測量做輔助,結(jié)合線速、狹縫開度、漿料狀態(tài)、烘箱溫度估算實時克重。估算可信度夠高才參與閉環(huán)調(diào)節(jié),如果估算不準(zhǔn),就自動放開閉環(huán),絕不拿不準(zhǔn)的數(shù)據(jù)去改動機臺。
●這一段箔材偏厚,提前給輥壓工序傳遞信號,補償輥壓壓力,不用等到輥壓完成,才發(fā)現(xiàn)密度異常。
●一卷生產(chǎn)結(jié)束,如果平均克重整體偏高,下一卷自動做小幅修正;斷帶、停機這類異常卷,不會拿來作為調(diào)參基準(zhǔn)。
線切機:斷線損失的是一整根硅棒
多線切割工序,金剛線張力、進(jìn)給速度、冷卻、走線速度、線材磨損互相牽制,直接決定 TTV、翹曲度,還有會不會斷線。線材越用越舊,張力、進(jìn)給都要跟著改,過去全靠班長憑經(jīng)驗?zāi)媚蟆R坏嗑€,硅棒、冷卻液、工時全部白白損耗。
EES 采用分層控制思路。正常切割過程中,張力、進(jìn)給遵循既定設(shè)定;一旦觸發(fā)斷線聯(lián)鎖,立刻停止進(jìn)給,不會強行加大張力硬切。金剛線持續(xù)損耗,就按照累計切割長度分段更新張力參數(shù)表,不同供應(yīng)商的線材,單獨配置一套參數(shù)。一根棒切割完成,TTV、斷線次數(shù)超標(biāo),再針對下一根棒做參數(shù)微調(diào)。
這個場景難點在于多方條件互相取舍,既要保證 TTV、翹曲達(dá)標(biāo),又要降低斷線概率、減少金剛線損耗。系統(tǒng)會在上下限約束之內(nèi)找平衡點,不會為了片面追求均勻度,把金剛線拉斷。AI 自動優(yōu)化的前提,是清晰的目標(biāo)、明確的約束和可控的執(zhí)行邊界。
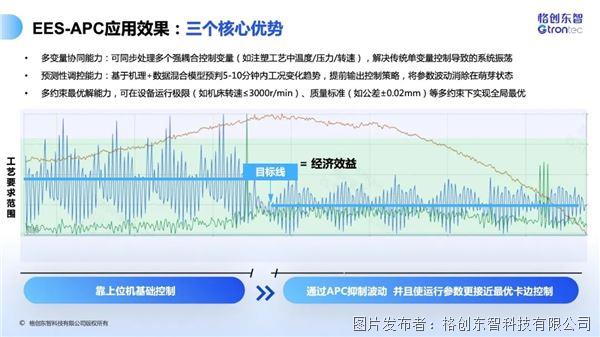
上面三個真實場景,都是把原本高度依賴人的經(jīng)驗,轉(zhuǎn)交給系統(tǒng)承接的典型案例。
特別提示
設(shè)備工藝的高級自動控制,要真正落地到產(chǎn)線,必須先要捋清下面的事情:
●哪些情況絕對不能交給自動處理?安全聯(lián)鎖、緊急停機必須優(yōu)先級最高;
●參數(shù)調(diào)整的邊界在哪里?上下限、變化速率、適用工況、失效回退條件,全部要提前梳理;
●誰擁有確認(rèn)執(zhí)行的權(quán)限?高風(fēng)險場景、剛上線試運行,需要保留人工把關(guān);
●出現(xiàn)異常如何兜底?可以隨時關(guān)閉自動功能,切回人工模式,所有操作完整留痕。
在實際項目里,更務(wù)實的做法是選一個邊界清晰、可驗證強的真實場景先行試點。比如單臺關(guān)鍵設(shè)備的工況穩(wěn)定性問題,反復(fù)出現(xiàn)的參數(shù)漂移,或者需要根據(jù)批次結(jié)果反復(fù)調(diào)參的工序。先梳理清楚數(shù)據(jù)、變量、約束條件、對應(yīng)責(zé)任人,拿歷史數(shù)據(jù)結(jié)合現(xiàn)場經(jīng)驗驗證策略,優(yōu)先跑分析、建議模式,等運行效果、邊界條件跑穩(wěn)之后,再逐步放開受控自動執(zhí)行的范圍。
在第一期發(fā)布的“AI EES 100 個免費授權(quán)開放”活動仍然招募中,面向老客戶開放 APC 先進(jìn)過程控制真實回路共創(chuàng)。填寫問卷即可報名,我們48小時內(nèi)完成篩選,會有專員對接溝通。我們希望制造工廠在設(shè)備工程建設(shè)上,不止做到看得見數(shù)據(jù)、查得到記錄,更能真正把工藝調(diào)穩(wěn)、實現(xiàn)全局最優(yōu)。


 投訴建議

提交
湖北唯一!格創(chuàng)東智入圍2026“數(shù)據(jù)要素×”大賽全國總決賽工業(yè)制造賽道終評名單
賦能國產(chǎn)光芯片規(guī)模化量產(chǎn),格創(chuàng)東智助力華毅瀛飛打造智能制造新標(biāo)桿
格創(chuàng)東智亮相2026“兩湖對話”,以AI解題工業(yè)全局與持續(xù)優(yōu)化
格創(chuàng)東智工業(yè)AI成果斬獲 2026“數(shù)據(jù)要素×”大賽兩項大獎,一項晉級全國總決賽
制造業(yè)AI落地,最容易踩的三個坑