


復材制品流水線內復合材料液壓機操作要求
在現代化 SMC、竹木纖維、玻璃鋼復材自動化流水線生產中,復合材料液壓機是整條產線的核心成型設備,工件的密實度、表面平整度、有無分層氣泡缺陷,基本都由設備操作流程是否標準決定。山東威力重工機床有限公司深耕復材成型設備研發多年,結合上千家線纜盤、電表箱、電纜溝蓋板生產企業流水線實操經驗,整理完整標準化操作步驟,嚴格按照規范使用設備,可充分發揮恒溫模壓系統優勢,從源頭減少次品,穩定流水線全天量產效率。
開機前的巡檢準備,是避免成型瑕疵、保障設備穩定運行的第一道關鍵工序,也是多數流水線操作工容易忽視的環節。操作人員上崗前,需要先檢查復合材料液壓機液壓油液位、油溫,油液不足或長期高溫氧化會造成壓力輸出不穩,施壓時局部壓力缺失,原料融合不充分,脫模后極易出現分層。其次查看工作臺恒溫加熱板線路、溫控傳感器是否正常,加熱板有無局部開裂、漏溫情況,分區溫控面板參數需歸零復位,確認各加熱區域溫差控制標準。同時清理工作臺、模具表面雜質,細小雜物夾在模具內會導致工件凹凸、內部空腔氣泡。最后檢查光電安全光柵、急停開關、行程限位裝置,流水線自動化上下料頻繁,安全防護部件失效極易引發生產事故,完成全部檢查后,方可啟動設備預熱。
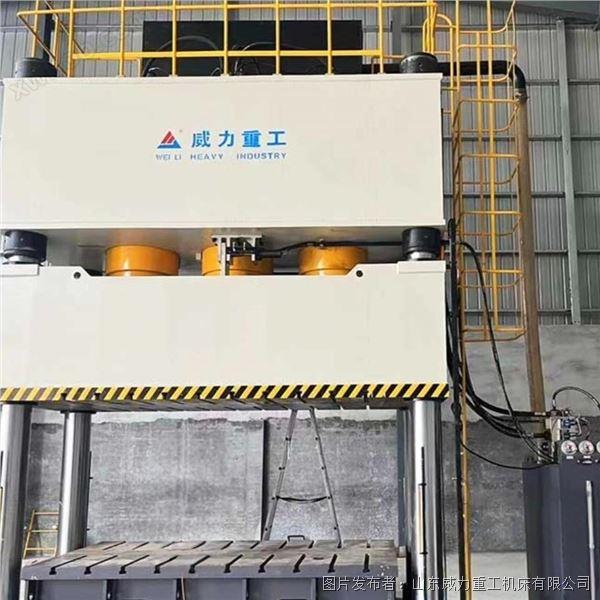
設備恒溫預熱與參數設定階段,直接決定模壓成品品質,也是降低氣泡分層的核心操作步驟。待復合材料液壓機空載運行 5 至 10 分鐘,液壓系統、加熱板達到穩定工作狀態后,按照生產制品材質調節對應恒溫數值:SMC 玻璃鋼制品固化溫度設置 140℃-180℃,竹木纖維線纜卷筒控制在 90℃-120℃,不同原料固化所需溫度存在明顯差異,溫度過高會造成原料焦糊,溫度偏低則樹脂無法完全流動融合,內部殘留大量氣泡。在數控系統內設置分段保壓程序,分為快速合模、低速預壓、高溫穩壓、緩慢泄壓四段流程,預壓階段低速排出模具內空氣,穩壓階段依靠設備三缸同步均壓結構持續施壓,配合恒溫環境讓樹脂均勻填充纖維縫隙,徹底消除工件內部空隙。整套工藝參數保存至系統內存,流水線換產時直接調取,無需反復調試溫度與壓力,減少試產次品損耗。
流水線自動化上下料與模壓成型標準化操作,需配合輸送機械手同步配合。機械手將鋪好原料的模具平穩輸送至復合材料液壓機工作臺中心,保證工件居中放置,防止偏載施壓導致板材厚薄不均;啟動合模程序后,人員不得伸入模具工作區域,依靠光柵自動識別防護。進入恒溫保壓階段,全程不可隨意調整溫控、壓力數值,中途停機降溫會破壞固化結構,成品出現大面積分層。保壓時長根據工件厚度設定,大尺寸電纜卷盤側板保壓時間延長至 8 至 12 分鐘,薄款溝蓋板縮短至 3 至 5 分鐘,恒溫高壓充分作用后,再執行慢速泄壓回程,快速泄壓會因內外壓差瞬間產生氣孔缺陷。模具完全打開后,機械手平穩取件,輕拿輕放避免高溫工件磕碰開裂,隨后流水線輸送空模具再次填料循環作業。

生產過程中的實時巡檢與微調操作,能夠持續穩定恒溫模壓效果,及時規避批量次品。流水線連續作業 4 小時以上,定時查看溫控面板各區域溫度差值,若局部溫差超過 5℃,及時暫停產線校正加熱模塊;觀察液壓站散熱風扇運行狀態,油溫持續升高會間接影響加熱板恒溫精度,壓力波動會造成成型密度不一致。若取樣工件出現表面麻點、內部氣泡,優先核對恒溫參數與保壓時間,多數品質問題均為操作流程不規范導致,而非設備硬件故障。山東威力重工機床有限公司出廠的復合材料液壓機搭載實時數據記錄功能,流水線生產溫度、壓力、保壓時長自動存儲,便于管理人員復盤次品成因,優化車間操作標準。
每日生產結束后的規范停機保養,能夠長期維持設備恒溫成型性能,延長整機使用壽命。待加熱板完全降溫至常溫后,清理工作臺、模具殘留樹脂廢料,避免高溫固化殘渣劃傷加熱板面,造成局部導熱失效;清理液壓閥塊、油路灰塵,檢查密封件有無滲油,補充損耗液壓油;關閉溫控、液壓總電源,做好設備運行記錄。長期不規范停機,會加速加熱板、液壓部件老化,恒溫控溫精度逐年下降,后期模壓次品率持續上升,增加企業原料與維修成本。
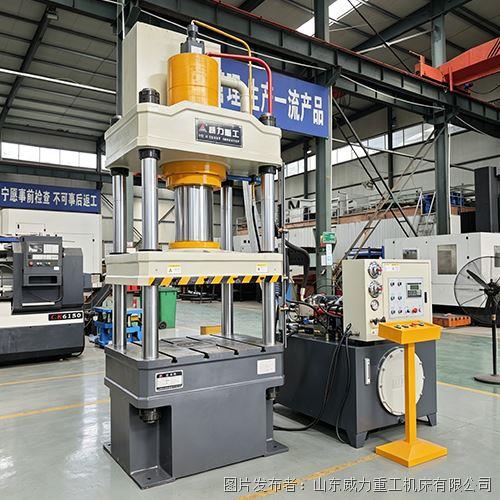
整條復材制品流水線想要穩定產出無氣泡、不分層的高品質工件,核心在于嚴格遵守復合材料液壓機全套操作規范。從開機巡檢、恒溫參數設置、自動化模壓成型,到過程巡檢、停機保養,每一步操作都和恒溫模壓成型效果緊密相關。山東威力重工機床有限公司配套設備均會為客戶提供上門實操培訓,幫助流水線操作人員熟練掌握標準化流程,充分發揮設備恒溫穩壓、三缸同步施壓的性能優勢,大幅降低次品率,提升整條復材生產線的綜合生產效益。


 投訴建議

提交

伺服2000噸液壓機壓制高密度光伏石墨坩堝成型流程

雙動薄板拉伸液壓機液壓系統高壓泄漏問題分析

活性炭成型液壓機柱狀炭坯一次壓制成型

粉末成型液壓機模具拆裝注意事項及成品成型優勢

多向鍛造成型液壓機進行熱鍛工件加工成型工藝