


線纜設備聯網的三大難點與落地路徑
電線電纜行業近年來面臨原材料成本上漲、定制化需求增多、質量追溯要求趨嚴等多重壓力。越來越多的線纜企業將目光投向設備聯網與數據驅動,希望通過數字化手段提升生產效率和管理透明度。
然而,線纜行業的設備聯網有著鮮明的行業特殊性——設備種類多、工藝鏈長、協議混雜、老設備存量大。不少企業在試點階段便陷入"采不到、傳不上、用不好"的困境。本文梳理推進過程中最常見的三大難點,并給出可落地的實施路徑。
一、設備聯網的三大難點
難點一:設備品牌雜、協議不統一
一條典型的產線,從拉絲、絞線、擠塑到成纜、護套,往往涉及十幾個工序段,設備可能來自不同廠家、不同年代。以擠塑工序為例,同一車間內可能同時運行著國產、合資和進口機型,分別采用西門子、三菱、歐姆龍等不同PLC,通信協議涵蓋PROFIBUS、Modbus、OPC UA等多種工業協議。
協議不統一的直接后果是:數據采集需要逐臺適配,每新增一臺設備就意味著一輪協議解析與驅動開發。如果不提前規劃統一的協議轉換層和邊緣網關架構,后期擴展將異常困難。
難點二:老舊設備改造難度大
線纜行業有大量服役超過十年甚至二十年的設備,機械性能仍然可靠,但電氣控制系統往往已經過時——有的采用繼電器邏輯控制,有的PLC已停產,還有的不具備任何數字通信接口。
對這類設備聯網改造,既要避免影響正常生產排程,又要確保采集的實時性和可靠性。常見方式包括加裝傳感器與外置采集模塊、更換核心控制單元、部署邊緣網關進行信號轉譯等,需要逐一評估方案與成本。
難點三:數據孤島與系統集成復雜
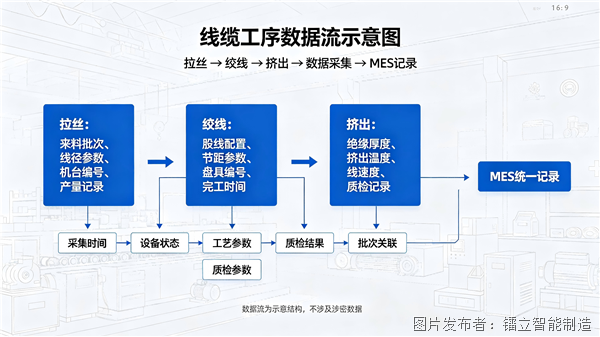
即便完成了設備聯網,很多企業還會面臨新問題:數據"躺在"各個子系統里無法流動。設備狀態在物聯網平臺,工單在ERP,質檢數據在LIMS——各系統之間缺乏打通機制。
根源在于缺乏統一的車間級生產執行系統。線纜MES系統正是解決這一問題的關鍵樞紐——以生產工單為主線,將設備數據、工藝參數、質量數據、人員信息進行關聯整合,實現從訂單到成品的全過程管理。
二、設備聯網的核心價值
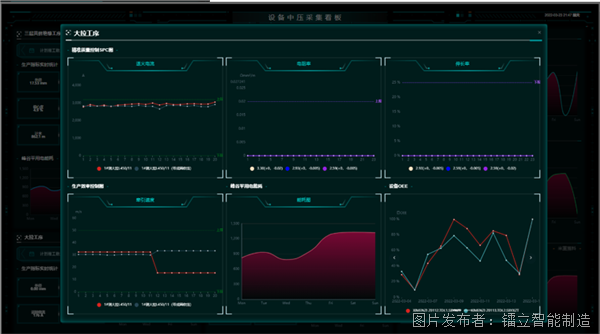
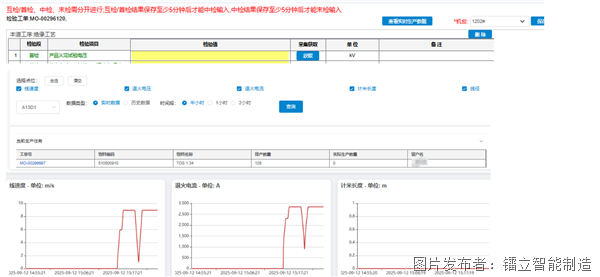
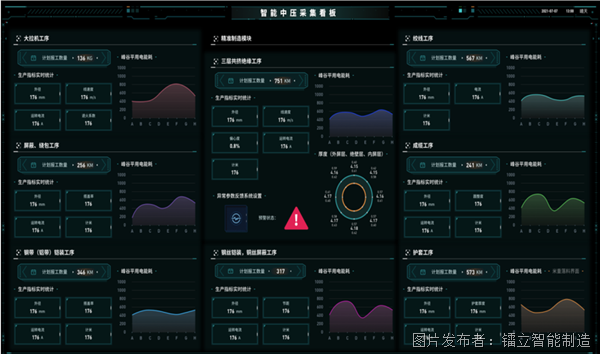
實時數據采集與透明化管理。 設備聯網的基礎價值在于讓車間"開口說話"。運行狀態、產量計數、工藝參數(溫度、速度、張力)、報警信息實時上傳,管理者通過看板隨時掌握產線動態。
OEE核算與效率提升。 設備綜合效率(OEE)是衡量產線利用水平的核心指標,但很多線纜企業至今仍用手工記錄方式統計停機與故障。通過電線電纜設備OEE管理,企業可自動采集運行、停機、故障、換型等狀態,實時計算OEE并分解為可用率、性能率和良品率,精準定位效率損失根因。
預測性維護與質量追溯。 當聯網積累了足夠多的運行數據,企業可探索預測性維護——通過關鍵參數的趨勢分析提前預警,減少非計劃停機。同時設備數據與生產執行系統深度融合,使每一米線纜的工藝參數都可追溯,為質量分析提供數據支撐。
三、分階段落地路徑
設備聯網的實施不宜"一步到位",應采取漸進式策略。
第一階段:核心設備聯網,打通采集通道。 優先選擇核心瓶頸設備(如擠塑機、成纜機)試點,完成協議適配,部署邊緣網關,建立統一協議轉換層;對老舊設備逐一評估改造方案;實現關鍵參數實時采集與上傳。目標——"讓數據先流起來"。
第二階段:部署生產執行系統,實現過程管理。 在采集通道打通后,將分散的設備數據與業務邏輯關聯。以工單為主線實現排產、領料、上機到報工的全流程數字化;建立批次級質量追溯鏈;啟動OEE管理,自動統計利用率與效率損失,為持續改善提供量化依據。
第三階段:數據深度應用,驅動智能決策。 基礎數據積累到位后,探索預測性維護模型、工藝參數與質量的關聯分析、產線與供應鏈系統的全鏈路可視化,逐步向智能工廠演進。
最后
電線電纜設備聯網是一項系統工程,沒有"萬能鑰匙",也不可能一蹴而就。面對設備品牌雜、協議多、老設備存量大等行業特殊性,企業需遵循"先核心后全面、先采集后應用"的漸進路徑,把數據基礎打扎實,才能真正釋放聯網價值,讓數字化轉型從"看得見"走向"用得好"。


 投訴建議

提交
線纜工廠智能排產系統的落地方案
線纜車間無紙化改造的落地方案

線纜MES系統在擠塑工序的應用實踐
儲能PACK數字化建設方案
儲能PACK MES落地方法論