


國產閃測儀在數控機床上切槽刀精密應用案例
切槽刀是數控機床上用于加工工件溝槽的切削刀具。在機械加工中,溝槽往往承擔著安裝卡簧、密封圈等零件的功能,其尺寸精度直接決定了裝配能否完成以及零件能否正常工作。因此,切槽刀本身的制造精度必須得到嚴格控制。
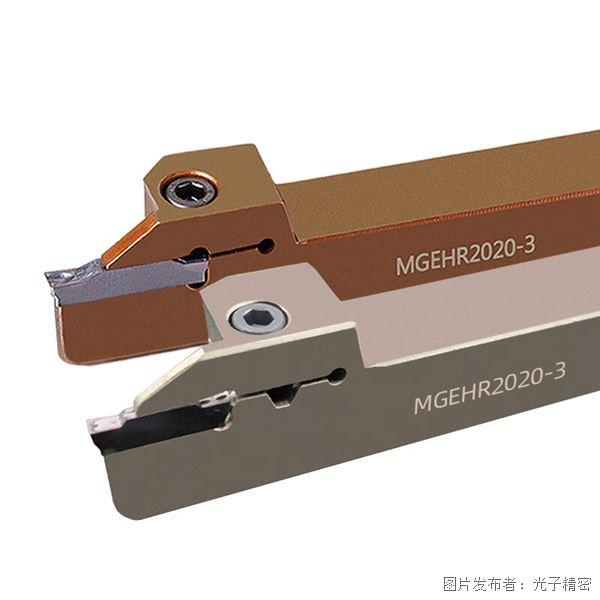
切槽刀的刀頭寬度是影響工件槽寬精度的關鍵因素。在實際加工中,當精度要求較低時,可以選擇刀寬與槽寬相等的刀具直接加工;但當精度要求較高時,就需要在槽壁和槽底預留加工余量,進行精加工。這一過程對刀具本身的尺寸精度提出了更高要求。以高精度CBN刀片為例,其寬度公差可以達到±0.01 mm,而傳統切槽用CBN刀片的切削寬度精度通常僅為±0.02至0.05 mm。這一差異說明,刀具尺寸的微小偏差會直接影響工件的加工質量。
除了寬度,切槽刀的幾何角度也是重要的檢測項目。前角、后角、主偏角等角度參數直接影響切削力、刀具壽命和加工表面質量。
一、精密尺寸測量對刀具質量的意義
對切槽刀進行精密尺寸測量,其根本目的在于從源頭控制產品質量。刀具的制造精度直接決定了它能否加工出合格的工件。如果刀具本身的寬度就有偏差,那么加工出的槽寬必然不合格。在高精度加工場景下,這種偏差會被直接復制到工件上,造成批量廢品。
以批量生產為例,切槽刀在使用過程中會出現漸進式磨損。加工第一個零件時槽寬可能是標準值,但加工到一定數量后,由于刀刃棱邊的磨損,槽寬會逐漸變小。如果不通過定期檢測掌握刀具的磨損狀態,等到發現超差時往往已經產生了一批廢品。因此,對切槽刀進行精密測量不僅是出廠前的質量檢驗,也是生產過程中質量管控的必要手段。
此外,切槽刀的結構特點決定了其測量難度。切槽刀的刀頭窄、懸伸長,剛性相對較差,切削時容易產生變形。這種物理特性要求在刀具制造和檢測環節都要有更高的精度保障。傳統的測量工具如卡尺、千分尺等,在面對切槽刀的窄槽特征時往往難以準確測量,或者測量效率低下。這就需要借助更專業的測量設備來完成檢測任務。
二、QM系列閃測儀的技術特點與檢測能力
QM系列閃測儀是一種基于光學成像原理的圖像尺寸測量設備。其核心工作方式是:通過光學系統捕捉被測物體的圖像,再由軟件算法對圖像進行分析處理,從而得出被測對象的尺寸數據。
該系列設備的主要技術參數如下:成像系統采用2000萬像素CMOS工業相機;光學鏡頭為雙視野雙遠心鏡頭;測量精度方面,檢測精度可達±0.3μm,重復測量誤差不超過±0.5μm;邊緣提取采用0.005亞像素級算法;單次測量時間約為3至5秒。
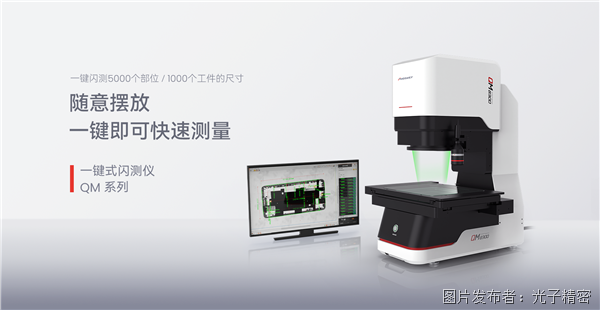
雙遠心鏡頭是該設備的關鍵光學部件。其特點在于能夠在整個視野范圍內保持成像無畸變,確保測量結果不受物體在視野中位置的影響。2000萬像素的相機分辨率足以捕捉微米級的細微特征。配合亞像素級邊緣提取算法,設備能夠實現±0.3微米的測量精度。
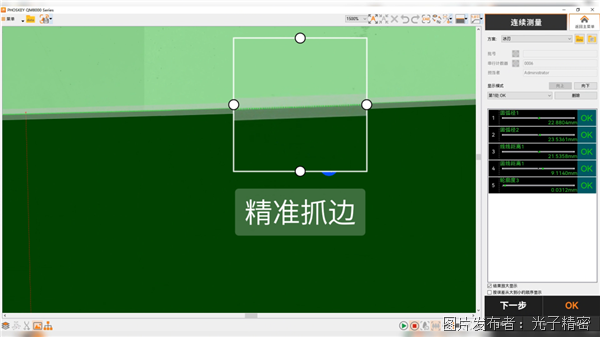
在操作層面,QM系列閃測儀實現了自動對焦測量,利用大景深范圍無需反復調整焦距;通過AI智能識別和特征模板匹配技術自動識別工件;支持批量檢測,單次測量可覆蓋5000個特征、1000個工件。設備支持CAD圖紙導入自動生成檢測方案,測量數據可導出至PDF或Excel格式。
三、QM系列閃測儀在切槽刀檢測中的具體應用
基于上述技術參數,QM系列閃測儀可以在切槽刀的尺寸檢測中完成以下幾類測量任務:
幾何尺寸測量。 切槽刀的寬度是最核心的尺寸參數。在±1μm的測量精度下,閃測儀可以滿足高精度CBN刀片±0.01mm寬度公差的檢測要求。此外,刀尖圓弧半徑、刀具總長、刀柄尺寸等幾何參數也可以通過圖像測量獲得。設備視野范圍內刀具可任意擺放,無需精確定位,這減少了操作人員的技能依賴和測量準備時間。
角度參數測量。 切槽刀的前角、后角、主偏角等幾何角度可以通過閃測儀的圖像分析功能進行測量。設備內置的邊緣提取算法能夠自動識別刀具輪廓的邊界,進而計算出各角度值。相比傳統角度測量工具,這種方式的測量一致性和重復性更高。輪廓與形位公差測量。 切槽刀的刃口直線度、輪廓弧度、刃部對稱度等形位公差可以通過閃測儀的輪廓測量功能完成。設備能夠提取刀具的邊緣輪廓線,與預設的標準輪廓進行比對,判斷其是否符合公差要求。對于需要檢測刃口R角的刀具,閃測儀同樣可以實現測量。
批量檢測。 對于刀具制造企業的出廠全檢需求,閃測儀的批量檢測能力具有實際意義。設備支持在同一視野內放置多個刀具,一鍵完成全部尺寸測量。單次測量可覆蓋大量尺寸特征,大幅縮短了批量檢測的總耗時。
五、QM系列閃測儀對檢測效率與質量的提升
與傳統檢測方式相比,QM系列閃測儀在檢測效率和測量一致性方面具有明顯優勢。
在效率方面,傳統檢測方式如卡尺、千分尺等需要逐一手動測量每個尺寸,單個工件的測量往往需要數分鐘。而閃測儀的單次測量時間僅為3至5秒,效率提升顯著。對于批量檢測場景,這種效率優勢更為突出。
在測量一致性方面,傳統手動測量受操作人員的手法、讀數習慣等因素影響,不同人員、不同時間測得的結果可能存在差異。閃測儀通過自動對焦、自動識別、自動測量和自動判定的流程,消除了人為操作帶來的誤差,測量精度可達±0.3μm,重復精度可達0.5μm。這意味著同一批刀具在不同時間、由不同操作人員測量的結果具有更好的一致性。
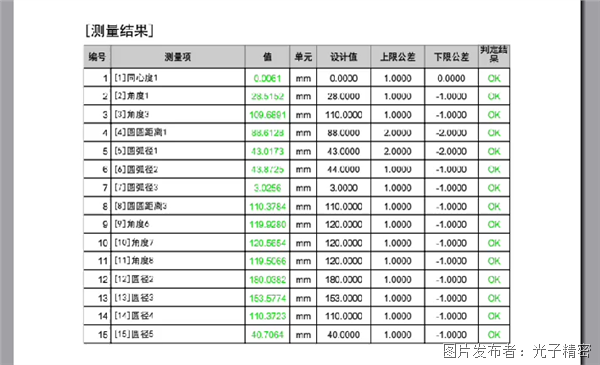
在數據管理方面,閃測儀支持測量結果的自動記錄和報表生成。檢測數據可以導出至Excel或CAD格式,便于質量追溯和數據分析,支撐CPK/GRR統計分析。
在操作門檻方面,閃測儀的操作相對簡便。設備采用一鍵式操作設計,新操作員經過短期培訓即可獨立上崗。這在人員流動較頻繁的生產現場具有一定的實際意義。
切槽刀的尺寸精度直接影響其加工工件的質量。每一個參數都需要通過精密的檢測手段來驗證和控制。QM系列閃測儀作為圖像尺寸測量設備,能夠在±0.3μm的精度范圍內完成刀具的幾何尺寸、角度參數、輪廓特征等多項目測量,同時具備3至5秒的單次測量速度和批量檢測能力。其在檢測效率、測量一致性和數據管理方面的特點,對于刀具制造企業的質量控制和出廠檢驗具有實際應用價值。


 投訴建議

提交


QM閃測儀對具身機器人關節軸承尺寸檢測

光子精密傳感器對電子絕緣陶瓷片的厚度測量
光子精密案例丨手機中框按鍵槽3D測量

3D工業相機如何為手機揚聲器精度保駕護航

傳感器在智能手表TP間隙寬度檢測中的應用